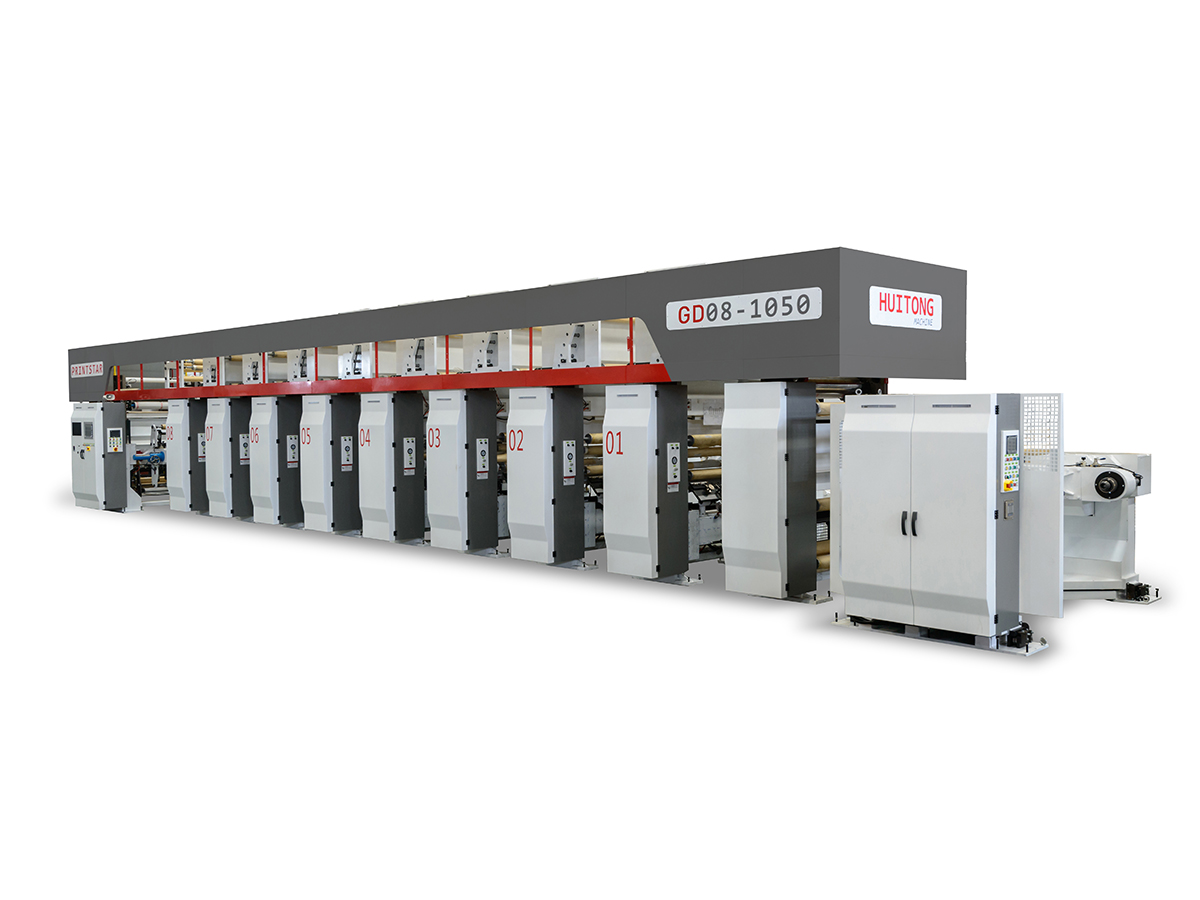
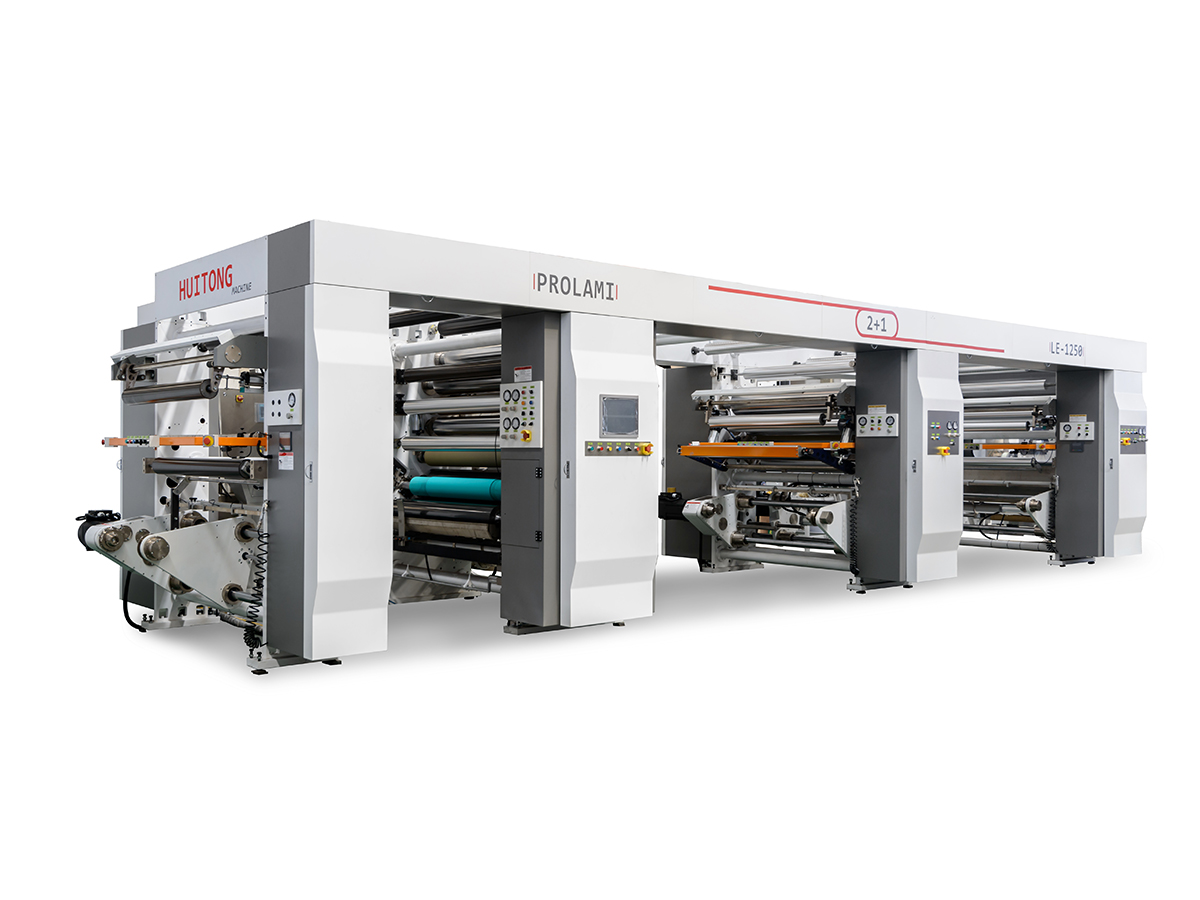
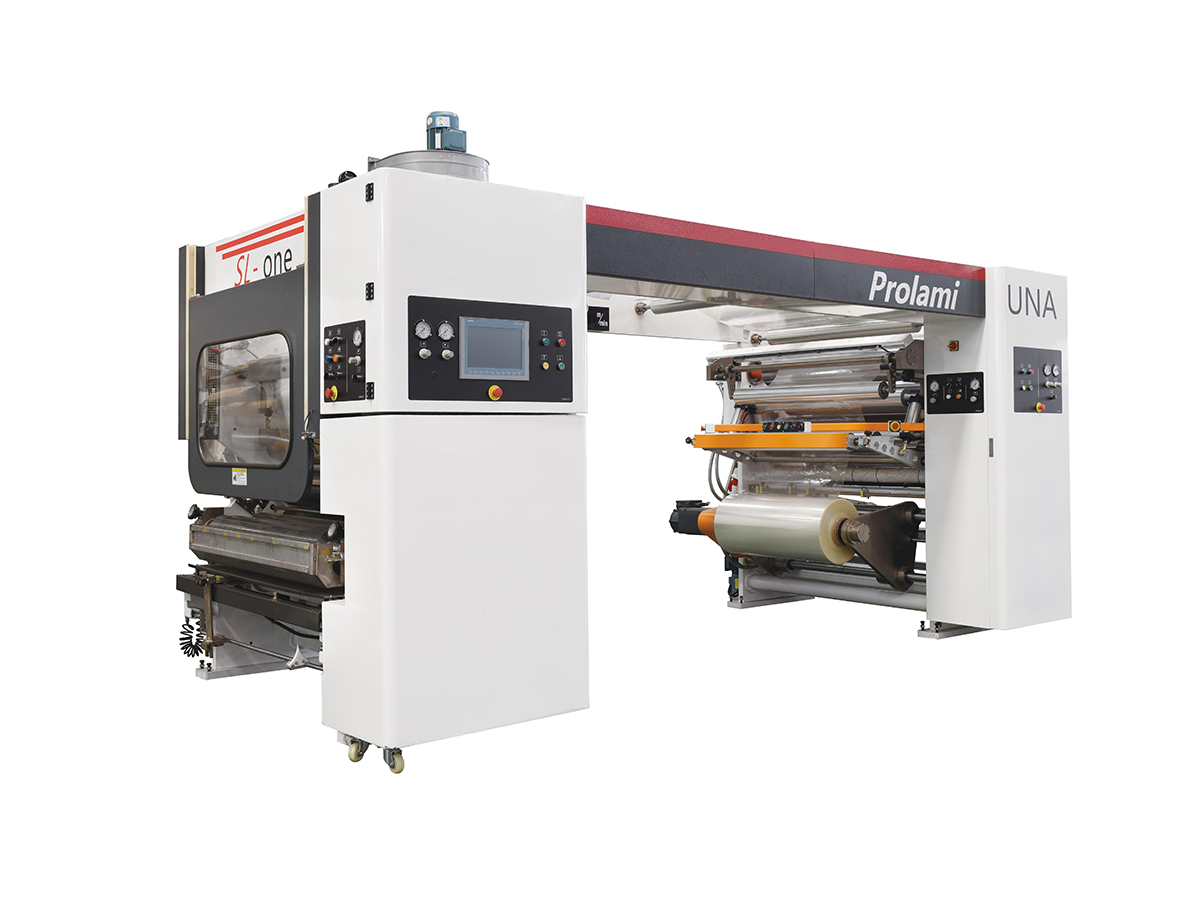
L’industria dell’imballaggio ha subito una trasformazione significativa con l’avvento di tecnologie avanzate di laminazione. Tra queste innovazioni, l' macchina plastificatrice senza solventi rappresenta una soluzione fondamentale per i produttori che cercano efficienza, sostenibilità e qualità del prodotto superiore. A differenza dei metodi di laminazione tradizionali che si basano su solventi chimici, i sistemi senza solventi utilizzano materiali adesivi che uniscono i substrati attraverso la pressione meccanica e termica, eliminando le emissioni di composti organici volatili e riducendo l'impatto ambientale.
La laminazione senza solventi è diventata la scelta preferita per le applicazioni di imballaggio flessibile, dall'imballaggio alimentare agli involucri farmaceutici. La tecnologia consente ai produttori di ottenere una forza di adesione costante, un controllo preciso del peso del rivestimento e una durata di conservazione prolungata senza i rischi associati ai processi a base di solventi. Comprendere come funzionano queste macchine e i loro distinti vantaggi rispetto ai metodi convenzionali è essenziale per i professionisti dell’imballaggio che effettuano investimenti in attrezzature.
Una macchina laminatrice senza solventi è un'apparecchiatura specializzata per l'imballaggio progettata per unire insieme due o più substrati senza utilizzare solventi chimici. Il sistema applica adesivi poliuretanici reattivi o altri agenti leganti privi di solventi che polimerizzano attraverso l'applicazione controllata di calore e pressione. Queste macchine sono progettate per gestire vari materiali in pellicola, tra cui combinazioni di polietilene, polipropilene, poliestere, foglio di alluminio e carta kraft comunemente utilizzate nelle applicazioni di imballaggio flessibile.
L'architettura fondamentale di una plastificatrice senza solventi comprende diversi componenti critici che lavorano in coordinamento:
L'integrazione di questi componenti crea un flusso di produzione continuo in cui i materiali si muovono attraverso la macchina a velocità controllate mentre l'applicazione dell'adesivo, l'incollaggio e la polimerizzazione avvengono simultaneamente.
Il processo operativo di una macchina plastificatrice senza solventi segue una sequenza sistematica che garantisce un'adesione e una qualità del prodotto ottimali. Comprendere ciascuna fase fornisce informazioni sul motivo per cui questi sistemi forniscono risultati superiori rispetto ai metodi di laminazione tradizionali.
Il processo inizia con i materiali del substrato caricati sulle stazioni di svolgimento. Questi materiali, generalmente forniti in rotoli di grandi dimensioni, vengono infilati con cura attraverso il percorso della macchina. I sistemi di controllo della tensione mantengono una forza di trazione costante su entrambi i substrati per evitare allentamenti, grinze o disallineamenti. Sensori di precisione monitorano la posizione del materiale e rilevano eventuali deviazioni che potrebbero compromettere la qualità della laminazione. I regolatori di velocità assicurano che tutti i materiali si muovano attraverso la macchina a velocità sincronizzate, il che è fondamentale per una corretta copertura adesiva e formazione di legame.
Una volta che i materiali entrano nella zona di laminazione, il sistema di applicazione dell'adesivo eroga quantità controllate di agenti leganti privi di solventi. I sistemi moderni utilizzano diverse tecnologie applicative:
La portata dell'adesivo è fondamentale e deve essere attentamente calibrata. Una quantità insufficiente di adesivo determina un incollaggio inadeguato e una potenziale delaminazione durante l'uso, mentre un eccesso di adesivo crea sprechi, aumenta i costi di produzione e può compromettere la flessibilità o le proprietà barriera del laminato. I sistemi di dosaggio avanzati mantengono un peso del rivestimento costante entro tolleranze strette, che in genere vanno da 3 a 8 grammi per metro quadrato a seconda dei requisiti dell'applicazione.
Quando il substrato rivestito di adesivo incontra il secondo strato di materiale, i rulli di laminazione o una zona di pressione applicano una pressione meccanica controllata. Questa pressione svolge molteplici funzioni: costringe i materiali a un contatto intimo, elimina le sacche d'aria che potrebbero creare punti deboli, distribuisce l'adesivo in modo uniforme attraverso l'interfaccia di adesione e avvia il processo di reticolazione chimica dell'adesivo reattivo. La pressione varia tipicamente da 50 a 150 bar a seconda dei materiali del substrato e della forza di adesione desiderata.
Il calore è essenziale affinché la laminazione senza solventi raggiunga la massima forza di adesione. La macchina incorpora unità di riscaldamento posizionate dopo la zona di nip iniziale. Questi possono includere:
Il profilo termico determina la velocità di polimerizzazione e le caratteristiche di adesione finale. La temperatura varia tipicamente da 60 a 120 gradi Celsius, mantenuta per un tempo di permanenza sufficiente a consentire la completa reticolazione del poliuretano o di altro adesivo reattivo. Questo processo di polimerizzazione controllata è più delicato sui substrati sensibili al calore rispetto alla laminazione hot melt, riducendo il rischio di ritiro, deformazione o distorsione della pellicola.
Dopo la polimerizzazione, il materiale laminato passa attraverso zone di raffreddamento dove la temperatura diminuisce gradualmente. Questo raffreddamento controllato previene lo stress termico che potrebbe causare arricciamenti o delaminazioni. Una volta che il materiale raggiunge la temperatura ambiente e l'adesivo è completamente indurito, il laminato finito viene avvolto su stazioni di riavvolgimento. Alcuni sistemi includono funzionalità di rifinitura automatica dei bordi per rimuovere il materiale di scarto e garantire larghezze precise dei rotoli. Le misurazioni del controllo qualità delle specifiche del prodotto finale possono essere condotte prima che il materiale venga raccolto per la spedizione.
Il mercato delle apparecchiature di laminazione senza solventi offre diverse configurazioni progettate per diverse esigenze di produzione e combinazioni di materiali. Comprendere queste variazioni aiuta i produttori a selezionare il sistema più adatto per le loro operazioni specifiche.
I sistemi duplex uniscono insieme due strati di substrato, rendendoli ideali per le applicazioni di imballaggio flessibile di base. Queste macchine sono tipicamente compatte ed economiche, adatte ai produttori che producono strutture laminate monostrato. La semplicità dei sistemi duplex li rende eccellenti punti di ingresso per le aziende che stanno passando dalla tecnologia di laminazione a base solvente a quella senza solvente. Le velocità di lavorazione variano generalmente da 50 a 200 metri al minuto, a seconda dei materiali del substrato e dei requisiti del sistema adesivo.
A plastificatrice triplex senza solventi unisce tre strati di substrato simultaneamente, consentendo la creazione di strutture barriera più complesse. Questa configurazione è particolarmente utile per le applicazioni che richiedono una protezione avanzata contro l'ossigeno, l'umidità o la trasmissione della luce. I sistemi Triplex possono elaborare combinazioni come film-adesivo-lamina o film-adesivo-carta, producendo strutture multistrato in un unico passaggio. La capacità di creare composizioni laminate sofisticate rende i sistemi triplex popolari negli imballaggi alimentari, nelle applicazioni farmaceutiche e negli usi industriali in cui le prestazioni barriera sono fondamentali.
A Laminatrice senza solventi ad alta velocità è progettato per la massima produttività, in genere in grado di lavorare materiali a velocità superiori a 250 metri al minuto. Questi sistemi sono progettati per produttori su larga scala che richiedono volumi di produzione che giustifichino l'investimento in apparecchiature premium. Le macchine ad alta velocità incorporano tecnologie di riscaldamento avanzate, sistemi di dosaggio adesivo di precisione e zone di raffreddamento migliorate per mantenere la qualità del prodotto a velocità di lavorazione elevate. I sistemi di controllo nelle apparecchiature ad alta velocità sono particolarmente sofisticati, dotati di monitoraggio in tempo reale e capacità di regolazione automatica per compensare le variazioni delle proprietà dei materiali o delle condizioni ambientali.
I sistemi combinati combinano più funzioni di laminazione all'interno di un'unica piattaforma macchina. Queste unità versatili possono alternare configurazioni di laminazione duplex, triplex o anche quadrupla, consentendo ai produttori di elaborare diverse specifiche di prodotto senza modifiche alle apparecchiature. I laminatori combinati offrono una notevole flessibilità per i produttori a contratto o le aziende che producono portafogli di prodotti diversificati. Sebbene l'investimento iniziale sia superiore rispetto ai sistemi dedicati, la versatilità spesso si traduce in un migliore utilizzo complessivo delle apparecchiature e in un passaggio più rapido tra i diversi requisiti di laminazione.
L’emergere della tecnologia di laminazione senza solventi ha creato notevoli vantaggi rispetto agli approcci tradizionali. Comprendere questi vantaggi chiarisce perché molti produttori si stanno orientando verso sistemi senza solventi.
La laminazione senza solventi elimina completamente le emissioni di composti organici volatili, creando un ambiente di lavoro più sicuro per il personale dello stabilimento. La tradizionale laminazione a base solvente richiede sistemi di ventilazione complessi, apparecchiature per il recupero dei solventi e protocolli di gestione dei materiali pericolosi. I sistemi senza solventi eliminano questi problemi di sicurezza, riducono gli oneri di conformità normativa e contribuiscono a migliorare la qualità dell’aria all’interno degli impianti di produzione. Le normative ambientali in molte regioni ora favoriscono o impongono tecnologie senza solventi, rendendole la scelta preferita per i produttori che cercano allineamento normativo e credenziali di sostenibilità.
La laminazione senza solventi offre forza di adesione e consistenza superiori rispetto ai metodi di laminazione a secco. Gli adesivi reattivi utilizzati nei sistemi senza solventi creano legami chimici permanenti che resistono alla delaminazione anche in condizioni di conservazione difficili, fluttuazioni di temperatura o esposizione all'umidità. I laminati risultanti mostrano eccellente flessibilità, resistenza alla perforazione e forza di tenuta, essenziali per applicazioni di imballaggio impegnative. I parametri di controllo della qualità dimostrano che i laminati senza solventi mantengono l'integrità strutturale per periodi di durata di conservazione prolungati, fornendo ai produttori la fiducia nell'affidabilità del prodotto.
I sistemi senza solventi funzionano senza tempi di inattività legati ai solventi. I metodi di laminazione tradizionali richiedono pause di produzione per la manutenzione del sistema solvente, la manutenzione dell'attrezzatura di recupero o la sostituzione del sistema adesivo. Le apparecchiature senza solventi funzionano in modo più continuo, con conseguente maggiore capacità produttiva effettiva. La gestione semplificata dei materiali e l'assenza di stoccaggio di sostanze chimiche pericolose riducono inoltre la complessità operativa e i costi generali di gestione della sicurezza.
Sebbene i costi iniziali dell'attrezzatura per i laminatori senza solventi possano essere più elevati rispetto ad alcune alternative tradizionali, il costo totale di proprietà generalmente favorisce i sistemi senza solventi. L'eliminazione di costose apparecchiature per il recupero dei solventi, la riduzione dei costi di smaltimento dei rifiuti, la riduzione al minimo delle spese di conformità ambientale e una maggiore efficienza produttiva si combinano per offrire un interessante ritorno sull'investimento. Molti produttori recuperano i costi delle apparecchiature entro tre-cinque anni grazie ai risparmi operativi.
La laminazione a secco utilizza adesivi a base acqua applicati prima del processo di laminazione, mentre la laminazione senza solventi applica adesivi reattivi durante l'operazione di laminazione. I sistemi senza solventi offrono tempi di polimerizzazione più rapidi, un migliore controllo sul peso del rivestimento adesivo, uno sviluppo superiore della forza di adesione e una migliore consistenza. La laminazione a secco richiede fasi di pretrattamento aggiuntive e periodi di polimerizzazione più lunghi, mentre i sistemi senza solventi integrano l'applicazione dell'adesivo e l'incollaggio in un'unica operazione efficiente.
| Tipo di tecnologia | Impatto ambientale | Forza del legame | Velocità di elaborazione | Costo dell'attrezzatura |
|---|---|---|---|---|
| Senza solventi | Eccellente | Molto alto | Alto | Premio |
| Laminazione a secco | Bene | Moderato | Moderato | Moderato |
| A base solvente | Povero | Alto | Moderato | Moderato |
| Fusione calda | Bene | Moderato | Molto alto | Moderato |
Il controllo preciso del peso del rivestimento adesivo rappresenta uno dei parametri operativi più critici nella laminazione senza solventi. La quantità di adesivo applicato influenza direttamente la forza di adesione, i costi di produzione, le prestazioni del prodotto e la compatibilità del substrato. I moderni laminatori senza solventi incorporano sistemi sofisticati per garantire un peso del rivestimento costante su tutta la larghezza del materiale e durante i cicli di produzione.
Il peso del rivestimento adesivo viene generalmente misurato in grammi per metro quadrato ed è direttamente correlato alla qualità del laminato. Un rivestimento insufficiente crea legami deboli soggetti alla delaminazione, mentre l'adesivo in eccesso spreca materiale e aumenta i costi senza migliorare le prestazioni. L'intervallo ottimale per la maggior parte delle applicazioni è compreso tra 3 e 8 grammi per metro quadrato, anche se i requisiti specifici variano in base ai materiali del substrato e alle condizioni di utilizzo finale. Per le applicazioni di imballaggio alimentare che richiedono una durata di conservazione prolungata, potrebbe essere necessario un controllo più rigoroso entro intervalli più ristretti.
I moderni laminatori senza solventi utilizzano diverse tecnologie avanzate per controllare l'applicazione dell'adesivo:
Sistemi di controllo avanzati monitorano continuamente la copertura adesiva effettiva e regolano automaticamente i tassi di applicazione per compensare le variazioni. I sensori rilevano cambiamenti di larghezza del materiale, fluttuazioni di velocità o variazioni di viscosità dell'adesivo, attivando regolazioni in tempo reale per mantenere costante il peso del rivestimento. I sistemi di registrazione dati registrano tutti i parametri di processo durante tutta la produzione, fornendo documentazione di qualità e consentendo la tracciabilità. Questo livello di controllo garantisce la coerenza tra i lotti e riduce gli sprechi derivanti da prodotti fuori specifica.
Il migliore controllo del peso del rivestimento riduce direttamente gli sprechi di adesivo. Anche piccole riduzioni del peso del rivestimento su grandi volumi di produzione generano notevoli risparmi di materiale. Una riduzione del 10% nel consumo di adesivo si traduce in una riduzione proporzionale dei costi senza compromettere la qualità del laminato quando vengono implementati sistemi di controllo adeguati. L'investimento nella tecnologia di dosaggio di precisione generalmente ripaga grazie alla riduzione del consumo di adesivo entro pochi mesi dall'installazione dell'apparecchiatura.
La tecnologia di laminazione senza solventi è diventata essenziale per la moderna produzione di imballaggi flessibili, consentendo la produzione di sofisticate strutture barriera che proteggono la qualità del prodotto e prolungano la durata di conservazione. La versatilità di questi sistemi supporta diverse applicazioni in più settori.
L'industria alimentare rappresenta il segmento di applicazione più vasto per le plastificatrici senza solventi. I laminati multistrato creati mediante incollaggio senza solventi forniscono le proprietà barriera essenziali per proteggere i prodotti alimentari dalla trasmissione di umidità, ossigeno, luce e aromi. Le confezioni del caffè, gli involucri degli snack, le buste per alimenti liquidi e le confezioni asettiche traggono tutti vantaggio dalle prestazioni superiori dei laminati senza solventi. L'eliminazione dei residui di solvente garantisce la conformità alle rigorose normative sul contatto alimentare ed elimina le preoccupazioni relative alla migrazione dei solventi nei prodotti confezionati.
I produttori farmaceutici fanno molto affidamento su strutture laminate senza solventi per il confezionamento in blister, il confezionamento in buste e le pellicole barriera multistrato. La natura priva di solventi di questi laminati elimina i rischi di contaminazione e garantisce la conformità ai requisiti normativi farmaceutici. La forza di adesione e la stabilità dimensionale superiori dei laminati senza solventi supportano i requisiti di precisione del confezionamento di compresse e capsule, dove anche una minima distorsione della pellicola potrebbe compromettere l'integrità della sigillatura.
Oltre agli imballaggi di consumo, i laminati senza solventi servono applicazioni industriali tra cui pellicole protettive, nastri adesivi, materiali per isolamento termico e laminati per isolamento elettrico. La stabilità dimensionale e le proprietà di resistenza termica degli adesivi senza solventi li rendono adatti per applicazioni impegnative in cui gli adesivi tradizionali potrebbero fallire. Le applicazioni ad alta temperatura beneficiano della stabilità termica superiore del poliuretano e di altri sistemi adesivi reattivi utilizzati nella laminazione senza solventi.
L'imballaggio cosmetico utilizza laminati senza solventi per tubi flessibili, bustine e strutture composite. Il trasferimento impercettibile dei residui di adesivo nei prodotti cosmetici, combinato con la qualità estetica dei laminati puliti senza solventi, rende questi sistemi ideali per il confezionamento di prodotti premium. La flessibilità e la durata dei laminati senza solventi supportano i requisiti di manipolazione e durata di conservazione prolungati dei prodotti cosmetici.
Gli investimenti in attrezzature rappresentano una decisione di capitale significativa per i produttori di imballaggi. Comprendere le dinamiche dei prezzi delle macchine plastificatrici senza solventi e calcolare il ritorno sull'investimento richiede la considerazione di molteplici fattori oltre al costo di acquisto iniziale.
Il prezzo della plastificatrice senza solvente varia considerevolmente in base a diversi parametri:
Oltre all’acquisto delle apparecchiature, i produttori dovrebbero valutare i costi operativi correnti, comprese le spese per il materiale adesivo, il consumo energetico, i requisiti di manutenzione e la disponibilità delle parti di ricambio. I moderni sistemi senza solventi presentano in genere costi operativi totali inferiori rispetto alle tradizionali apparecchiature a base solvente, nonostante un investimento iniziale più elevato. L’assenza di sistemi di recupero dei solventi, la riduzione dei costi di gestione dei materiali pericolosi e le spese di conformità ambientale ridotte al minimo contribuiscono a condizioni economiche favorevoli a lungo termine.
Un calcolo efficace del ROI dovrebbe incorporare molteplici flussi di valore: aumento della capacità produttiva, riduzione degli sprechi attraverso una migliore efficienza, eliminazione dei costi legati ai solventi, riduzione delle spese di conformità ambientale e potenziale prezzo premium per i prodotti creati con tecnologia senza solventi. Molti produttori raggiungono il recupero dell'investimento in un periodo compreso tra tre e sette anni, con una durata di servizio significativamente estesa che estende il valore aggiunto ben oltre il periodo di recupero dell'investimento. Le apparecchiature in genere rimangono produttive per 10-15 anni con una corretta manutenzione, fornendo un valore cumulativo sostanziale.
Le macchine di laminazione senza solventi accettano diverse combinazioni di materiali di substrato, consentendo ai produttori di progettare laminati ottimizzati per requisiti applicativi specifici. Comprendere la compatibilità dei materiali garantisce una laminazione riuscita e prestazioni ottimali del prodotto finale.
I film di polietilene e polipropilene rappresentano i materiali più comunemente laminati grazie alla loro convenienza e disponibilità. I film in poliestere forniscono proprietà barriera e durata migliorate per applicazioni impegnative. Il polietilene a bassa densità funziona bene per le applicazioni critiche per la flessibilità, mentre il polietilene ad alta densità offre una rigidità superiore. Tutti i materiali in pellicola convenzionali aderiscono efficacemente ai sistemi adesivi senza solventi quando la preparazione della superficie e i parametri di processo sono ottimizzati.
Il foglio di alluminio fornisce barriere superiori all'ossigeno e all'umidità essenziali per i prodotti a lunga durata. Gli adesivi senza solventi aderiscono in modo affidabile alle superfici della lamina, creando laminati che resistono alla delaminazione anche in condizioni di stoccaggio difficili. La combinazione di film e lamina attraverso la laminazione senza solventi crea strutture multistrato con prestazioni barriera eccezionali. Lo spessore della lamina varia generalmente da 6 a 20 micrometri, con la scelta dello spessore in base ai requisiti di barriera e a considerazioni sui costi.
La carta Kraft e le carte speciali rappresentano substrati importanti per applicazioni di imballaggio sostenibili. La laminazione senza solventi unisce efficacemente i materiali cartacei, creando laminati che combinano l'integrità della carta con le proprietà di protezione della pellicola. Queste combinazioni supportano la barriera contro l'umidità e il rinforzo strutturale nelle strutture di imballaggio composite. I substrati di carta generalmente richiedono parametri di processo leggermente diversi rispetto alle pellicole plastiche a causa della loro porosità e sensibilità all'umidità.
I materiali avanzati, tra cui pellicole metallizzate, pellicole orientate e substrati rivestiti, possono essere laminati utilizzando la tecnologia senza solventi quando le condizioni del processo sono attentamente controllate. I materiali in tessuto e non tessuto si integrano nelle strutture laminate per applicazioni specializzate tra cui tessuti industriali e compositi. La versatilità della tecnologia di laminazione senza solventi supporta l’innovazione nelle combinazioni di materiali.
Il corretto funzionamento e la manutenzione delle macchine plastificatrici senza solventi garantiscono una qualità costante del prodotto, una durata prolungata delle apparecchiature e un ritorno sull'investimento ottimale. Comprendere le specifiche tecniche chiave e i requisiti di manutenzione è essenziale per il personale dell'impianto responsabile della gestione delle apparecchiature.
Le apparecchiature di laminazione standard senza solventi funzionano generalmente entro questi parametri:
La manutenzione regolare previene il degrado delle apparecchiature e ne prolunga la durata. La manutenzione quotidiana comprende l'ispezione dei rulli pressori per individuare eventuali contaminazioni o accumuli, la verifica dei sistemi di controllo della tensione, il controllo dei livelli di fornitura dell'adesivo e il monitoraggio delle letture della temperatura. Le procedure settimanali includono la pulizia delle teste di applicazione per prevenire blocchi di adesivo, la verifica della precisione del manometro e l'ispezione delle prestazioni del sistema di raffreddamento. La manutenzione mensile comprende l'ispezione completa dell'attrezzatura, la misurazione degli spazi liberi dei rulli di pressione, la verifica dell'accuratezza del sistema di controllo e la documentazione di tutti i parametri operativi.
Programmi completi di manutenzione preventiva riducono i tempi di fermo imprevisti e prolungano la vita operativa delle apparecchiature. I programmi in genere includono la sostituzione programmata dei componenti soggetti a usura, tra cui rulli pressori, elementi della testa di applicazione, guarnizioni ed elementi riscaldanti. La lubrificazione dei cuscinetti, l'ispezione delle tenute e la sostituzione delle guarnizioni usurate prevengono perdite di fluido e contaminazione. Le ispezioni annuali del servizio professionale identificano potenziali problemi prima che si trasformino in guasti alle apparecchiature.
Una risoluzione efficace dei problemi risolve rapidamente le sfide comuni, riducendo al minimo le interruzioni della produzione. I punti di incollaggio freddo indicano pressione o temperatura inadeguate e richiedono la regolazione dei parametri di processo. Un uso eccessivo di adesivo suggerisce un'errata calibrazione del sistema di dosaggio o problemi di viscosità dell'adesivo. La delaminazione dopo la polimerizzazione può indicare un rivestimento adesivo insufficiente, una pressione inadeguata durante l'incollaggio o una temperatura di polimerizzazione insufficiente. Le grinze del supporto di stampa sono generalmente il risultato di un controllo inadeguato della tensione e richiedono la regolazione delle impostazioni della stazione di svolgimento e riavvolgimento. I produttori di apparecchiature forniscono guide dettagliate per la risoluzione dei problemi che supportano una risoluzione efficace dei problemi.
Il settore della laminazione senza solventi continua ad evolversi con progressi tecnologici che riguardano efficienza, sostenibilità e qualità del prodotto. Comprendere le tendenze emergenti aiuta i produttori a prendere decisioni informate sugli investimenti nelle apparecchiature in linea con le future direzioni del mercato.
I moderni laminatori senza solventi incorporano sempre più tecnologie dell’Industria 4.0, tra cui la raccolta di dati di produzione in tempo reale, algoritmi di manutenzione predittiva e funzionalità di monitoraggio remoto. Le apparecchiature connesse a Internet consentono ai produttori di monitorare i parametri prestazionali, prevedere i requisiti di manutenzione e ottimizzare i parametri di produzione da centri di controllo centralizzati. Gli algoritmi di intelligenza artificiale analizzano i dati storici per suggerire miglioramenti dei processi e identificare le inefficienze.
Lo sviluppo di sistemi adesivi reattivi avanzati continua a migliorare le prestazioni dei laminati riducendo al contempo l'impatto ambientale. Gli adesivi poliuretanici a base biologica derivati da risorse rinnovabili offrono vantaggi in termini di sostenibilità senza compromettere la forza di adesione o le caratteristiche di polimerizzazione. I sistemi reattivi a base acqua rappresentano un'altra categoria emergente che offre ulteriori vantaggi ambientali. Queste innovazioni adesive portano a continui miglioramenti nelle capacità della tecnologia di laminazione senza solventi.
Le normative ambientali continuano a spingere il settore verso tecnologie senza solventi. Le normative emergenti che limitano le emissioni di composti organici volatili e l’uso di solventi accelerano l’adozione di sistemi di laminazione senza solventi. I produttori considerano sempre più le apparecchiature senza solventi come un investimento strategico a sostegno della conformità ambientale e degli obiettivi di sostenibilità. Le normative sulla responsabilità estesa del produttore in alcune regioni creano incentivi per i prodotti creati utilizzando la tecnologia senza solventi.
I produttori di apparecchiature migliorano continuamente la velocità di elaborazione e le capacità di efficienza. I recenti sviluppi nella tecnologia di riscaldamento, i sistemi di raffreddamento migliorati e il dosaggio ottimizzato dell'adesivo consentono una maggiore produttività delle singole apparecchiature. Questi miglioramenti in termini di efficienza aiutano i produttori a raggiungere una maggiore produttività senza aumenti proporzionali degli investimenti in beni strumentali.
La laminazione senza solventi utilizza adesivi reattivi applicati durante il processo di laminazione che uniscono i substrati attraverso la reticolazione chimica avviata dal calore e dalla pressione. Non vengono rilasciati composti organici volatili. La laminazione a base solvente applica adesivi contenenti solventi organici che evaporano durante la polimerizzazione, rilasciando questi composti nell'ambiente. I sistemi senza solventi offrono una sicurezza ambientale superiore, un migliore sviluppo della forza di adesione ed eliminano la complessità operativa legata ai solventi.
La maggior parte delle applicazioni di laminazione senza solventi operano nell'intervallo di peso del rivestimento compreso tra 3 e 8 grammi per metro quadrato. I requisiti specifici variano in base ai materiali del substrato, alla forza di adesione desiderata e alle condizioni di utilizzo finale. Le applicazioni di imballaggio alimentare spesso utilizzano grammature di rivestimento all'estremità inferiore di questo intervallo, mentre le applicazioni industriali più impegnative possono richiedere grammature all'estremità superiore. Sistemi di dosaggio precisi garantiscono un'applicazione coerente entro le tolleranze specificate.
Il tempo di polimerizzazione dipende dallo specifico sistema adesivo utilizzato, dalla temperatura del processo e dai materiali del substrato. La maggior parte dei sistemi adesivi senza solventi raggiunge la presa iniziale entro pochi minuti dalla laminazione, consentendo la raccolta immediata del materiale. Lo sviluppo della polimerizzazione completa fino alla massima forza di adesione richiede in genere dalle 24 alle 72 ore a temperatura ambiente, sebbene temperature elevate durante la lavorazione accelerino questa tempistica. I produttori in genere consentono almeno un riposo notturno prima di sottoporre i laminati a condizioni di utilizzo finale impegnative.
La tecnologia senza solventi è compatibile con tutti i materiali di imballaggio flessibili convenzionali, tra cui polietilene, polipropilene, pellicole di poliestere, fogli di alluminio, carta kraft e loro combinazioni. Materiali più specializzati, tra cui pellicole metallizzate, pellicole orientate e materiali non tessuti, possono essere laminati con parametri di processo ottimizzati. La versatilità dei sistemi adesivi senza solventi supporta l'innovazione nelle combinazioni di materiali.
Le macchine moderne utilizzano sofisticati sistemi di dosaggio, tra cui teste di estrusione con controllo di precisione della vite, erogazione basata su pompa con monitoraggio del flusso e teste di applicazione con matrice a fessura che distribuiscono l'adesivo in modo uniforme su tutta la larghezza del substrato. I sensori monitorano continuamente i tassi di applicazione e si adattano automaticamente alle variazioni di larghezza del materiale, velocità di lavorazione o proprietà adesive. Questo controllo a circuito chiuso garantisce che il peso del rivestimento rimanga entro le tolleranze specificate durante i cicli di produzione.
I sistemi senza solventi eliminano completamente le emissioni di composti organici volatili, creando condizioni di lavoro più sicure e riducendo gli impatti sulla qualità dell’aria. Eliminano la necessità di costose apparecchiature per il recupero dei solventi, riducono i requisiti di gestione dei materiali pericolosi e semplificano la conformità normativa. Questi benefici ambientali contribuiscono a migliorare i profili di sostenibilità aziendale e supportano il raggiungimento degli obiettivi di certificazione ambientale.
I sistemi senza solventi generalmente richiedono meno manutenzione rispetto alle apparecchiature a base solvente a causa dell'assenza di sistemi di gestione dei solventi e di apparecchiature di recupero. La manutenzione regolare comprende l'ispezione del rullo pressore, la verifica della fornitura di adesivo e il monitoraggio della temperatura. I programmi di manutenzione preventiva in genere includono la manutenzione professionale annuale e la sostituzione periodica dei componenti soggetti ad usura. Il carico di manutenzione complessivo è inferiore rispetto alle tecnologie tradizionali, riducendo la complessità operativa.
I tempi di ammortamento delle apparecchiature variano generalmente da tre a sette anni a seconda del volume di produzione, del mix di prodotti e delle operazioni di base correnti. Le fonti di risparmio includono l'eliminazione dei costi legati ai solventi, la riduzione degli sprechi attraverso una migliore efficienza, la riduzione al minimo delle spese di conformità ambientale e il miglioramento della capacità produttiva. Molti produttori ottengono riduzioni dei costi misurabili entro il primo anno di attività, con risparmi cumulativi che crescono sostanzialmente nel corso della vita utile delle apparecchiature.
Sì, in particolare plastificatrici combinate e multiuso senza solventi progettate con flessibilità di configurazione. Questi sistemi possono adattarsi tra modalità di laminazione duplex, triplex o specializzata per soddisfare diverse specifiche di prodotto. I sistemi adesivi possono essere cambiati in tempi relativamente brevi e la maggior parte delle attrezzature moderne include procedure di configurazione rapide che supportano un passaggio efficiente tra i prodotti. Questa flessibilità rende i sistemi senza solventi adatti ai produttori a contratto e alle aziende con portafogli di prodotti diversificati.
La temperatura di lavorazione deve essere ottimizzata per ciascuna combinazione di materiali del substrato per garantire un'efficace polimerizzazione dell'adesivo prevenendo al contempo il degrado del substrato. Le pellicole sensibili al calore richiedono profili di temperatura più bassi con tempi di permanenza prolungati, mentre i materiali più robusti tollerano temperature più elevate consentendo una polimerizzazione più rapida. I moderni sistemi di controllo consentono profili di temperatura dettagliati personalizzati per combinazioni di materiali specifici, prevenendo danni termici e ottenendo al contempo una reticolazione completa dell'adesivo.
Contattaci
Prodotti consigliati

Unendo le mani con Huitong
Personalizza la tua soluzione di attrezzature per imballaggio flessibile
Informati ora
Prodotti
contattaci

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: N. 429 Xizhang Road, città di Gushan, città di Jiangyin, provincia di Jiangsu, Cina