Un produttore di snack, che in questo esempio chiameremo direttore dello stabilimento, ha acquistato una macchina da stampa da un fornitore e una plastificatrice da un altro, ciascuno scelto per un buon prezzo e una scheda tecnica efficace. Nel primo mese la linea perse gran parte della sua produzione. La pellicola stampata è arrivata con un leggero spostamento di registrazione, la larghezza della bobina del laminatore non corrispondeva a quella della macchina da stampa e le impostazioni di tensione su ciascuna macchina tiravano la pellicola in direzioni opposte. Ogni rotolo che lasciava la fase di stampa necessitava di una correzione manuale prima di poter essere incollato, e gran parte di esso finiva come scarto.
La lezione è comune in tutto il settore dell’imballaggio. Una busta è il risultato di una catena di processi e ogni macchina pone dei limiti alle macchine che la seguono. Chiunque valuti macchine per l'imballaggio flessibile dovrebbe considerare l'intera sequenza delle apparecchiature, non solo il prezzo di una singola unità.
Una linea di imballaggio flessibile è precisa tanto quanto la sua zona di tensione più debole, la sua registrazione di stampa meno coerente e la sua tenuta più scadente.
I macchinari per l'imballaggio flessibile si riferiscono al gruppo di macchine che convertono substrati sottili e pieghevoli in sacchetti, buste e buste finiti. I film di base più comuni sono BOPP, PET, polietilene, nylon e fogli di alluminio, spesso combinati in strutture multistrato per bilanciare resistenza, protezione barriera, termosaldabilità e aspetto. Queste buste servono cibo per animali domestici, caffè, snack, latticini, prodotti farmaceutici, cura personale e articoli per la casa.
Gli acquirenti di solito separano l'attrezzatura in due categorie. Le singole macchine eseguono un'operazione, come la stampa o il taglio. Una linea di produzione completa collega diverse macchine attraverso un percorso web comune, una logica di controllo condivisa e zone di tensione abbinate. Le macchine singole sono adatte agli impianti che già possiedono attrezzature compatibili o che desiderano aggiornare un collo di bottiglia. Una linea completa è adatta alle nuove fabbriche e impianti che desiderano una produzione prevedibile dalla pellicola grezza alla busta finita.
| Macchina | Lavoro principale | Film tipici | Controllo qualità chiave |
|---|---|---|---|
| Macchina da stampa rotocalco | Applica la grafica in più colori | BOPP, ANIMALE DOMESTICO, nylon | Precisione della registrazione |
| Macchina laminatrice | Unisce due o più strati di pellicola | PET, PE, foglio di alluminio | Forza del legame |
| Macchina di rivestimento | Aggiunge strati barriera o funzionali | PET, BOPP, carta | Uniformità del peso del rivestimento |
| Macchina da taglio | Taglia rotoli larghi in bobine strette | Tutti i film stampati e laminati | Rettilineità dei bordi |
| Macchina per il controllo della stampa | Rileva i difetti di stampa e di superficie | Pellicole stampate | Tasso di rilevamento dei difetti |
| Macchina per la produzione di sacchetti | Forma buste e sigilla i bordi | Strutture laminate | Resistenza della sigillatura e integrità della cucitura |
Una linea completa segue una sequenza logica. Ogni fase prepara il film per quella successiva, quindi un errore in un punto solitamente aumenta man mano che la rete avanza. Il diagramma seguente mostra il flusso tipico.
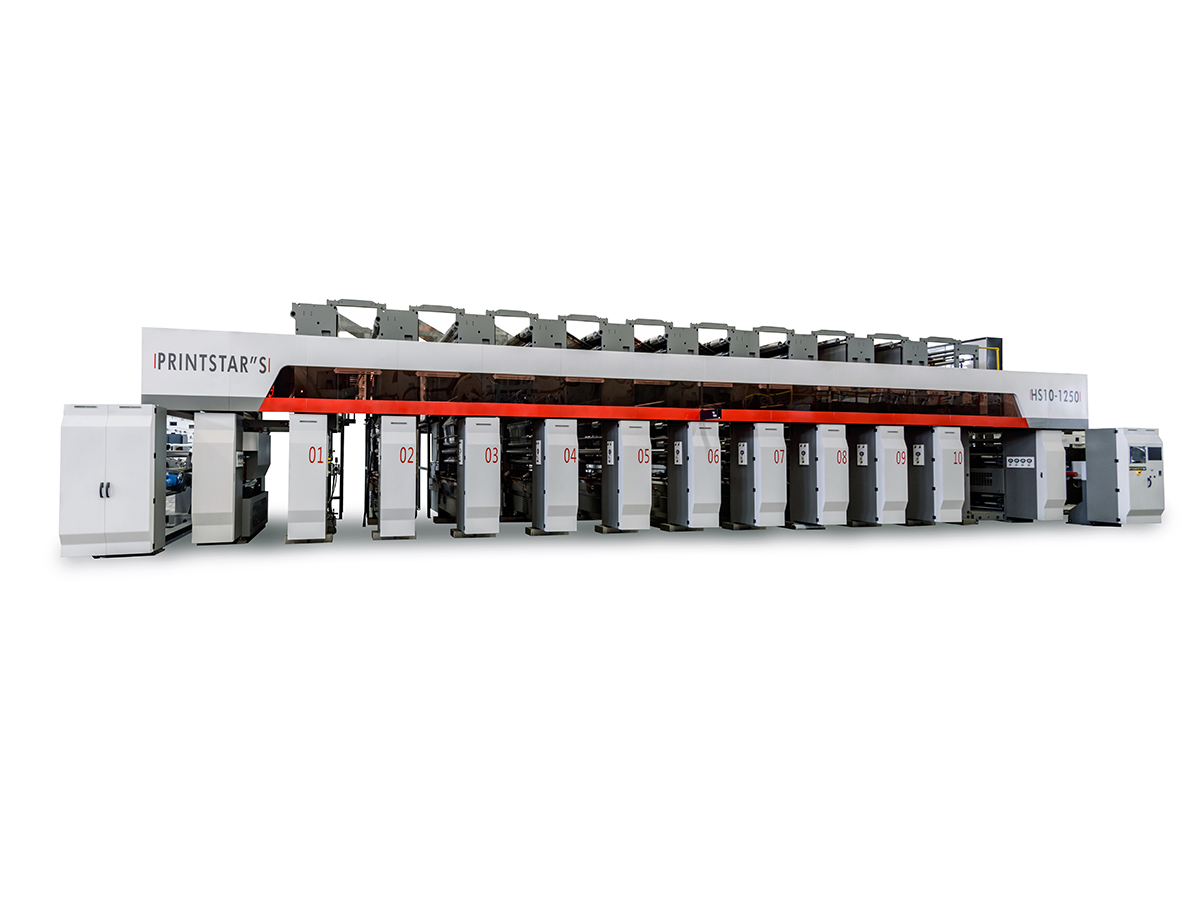
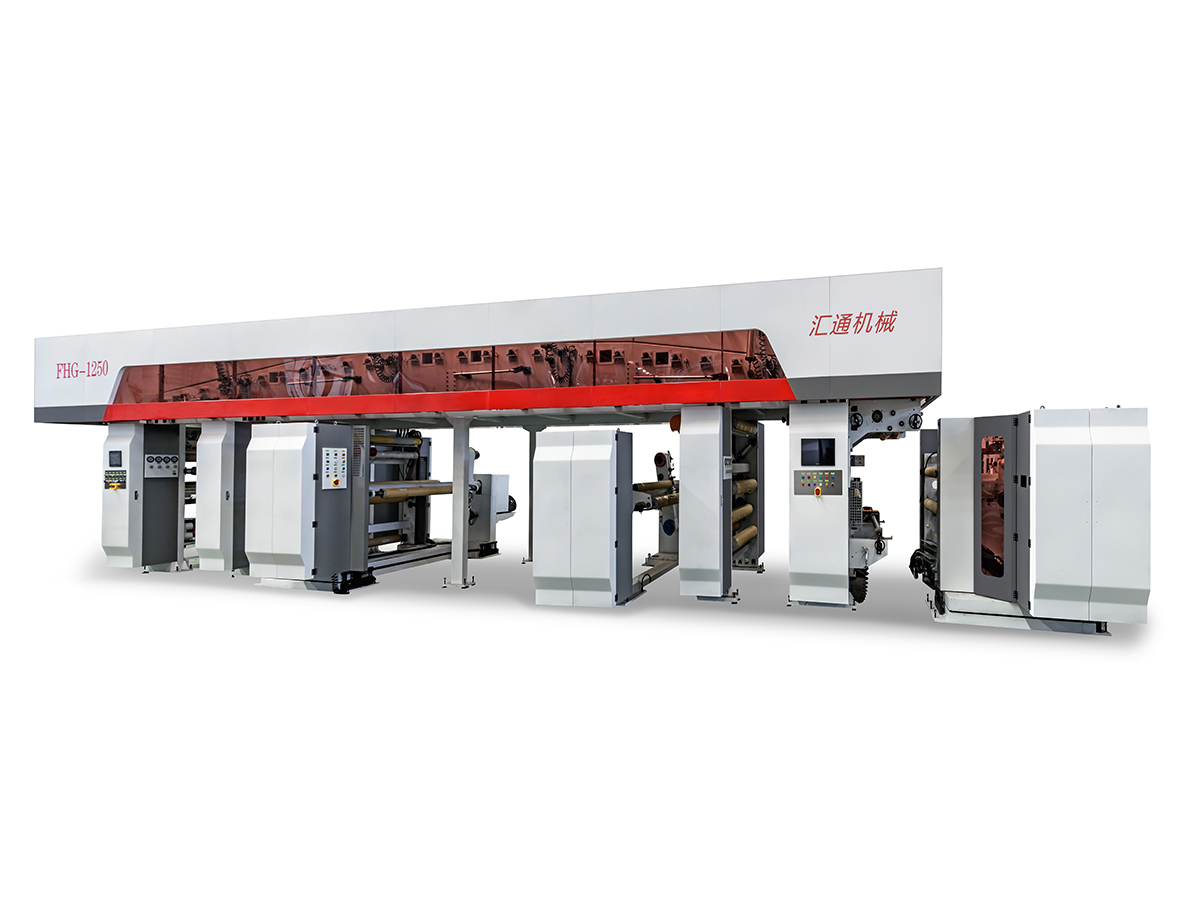
La stampa rotocalco trasferisce l'inchiostro dai cilindri incisi sulla superficie della pellicola. È adatto a lunghe tirature e dettagli precisi e può raggiungere velocità di linea di circa 150-300 metri al minuto su macchine ben mantenute. Le variabili chiave sono le condizioni del cilindro, la viscosità dell'inchiostro, la temperatura di asciugatura e la registrazione tra i colori. Piante a confronto a macchina da stampa rotocalco dovrebbe chiedersi come la macchina da stampa gestisce l'allungamento della pellicola e quanto velocemente cambia colore durante le tirature brevi. Per uno sguardo più approfondito ai tipi di pressa, consulta la nostra guida sulla scelta della pressa rotocalco giusta per il tuo impianto.
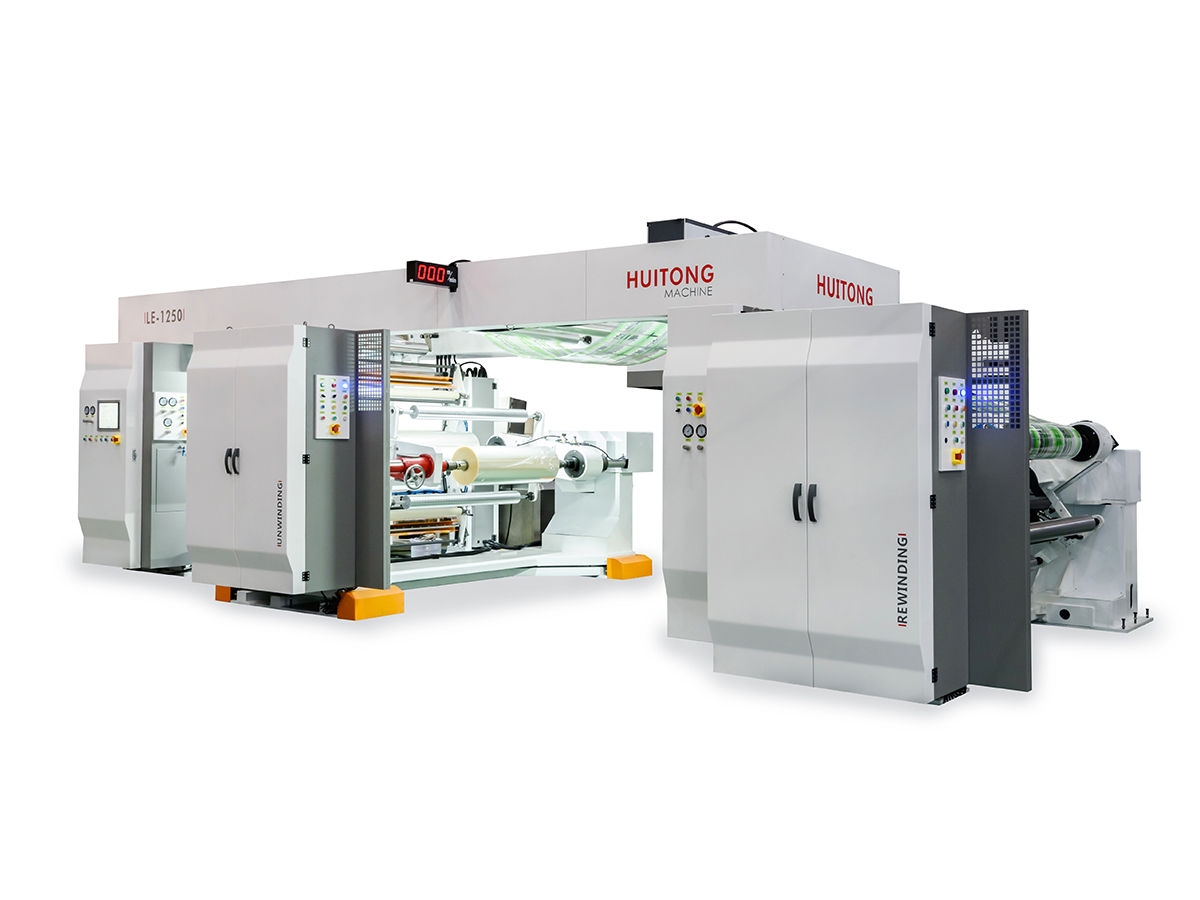
La laminazione unisce le pellicole stampate ad altri strati, solitamente PET, polietilene o fogli di alluminio, per creare la barriera e la resistenza di cui una busta ha bisogno. La laminazione a secco a base di solvente rimane comune, mentre i sistemi senza solventi stanno guadagnando terreno perché abbassano i livelli di solvente residuo e riducono il consumo di energia durante l’asciugatura. Un affidabile macchina laminatrice deve mantenere il peso dell'adesivo entro un intervallo ristretto e mantenere una pressione di pressione costante su tutta la larghezza del nastro.
Il rivestimento aggiunge uno strato funzionale che blocca la perdita di ossigeno, umidità o aroma. Prodotti come alimenti secchi, prodotti farmaceutici e alcuni latticini spesso necessitano di questa protezione aggiuntiva. Il peso del rivestimento, il profilo di asciugatura e il trattamento superficiale determinano tutti le prestazioni della barriera, pertanto la stazione di rivestimento deve essere adattata alla struttura laminata che la segue.
I rotoli di produzione larghi vengono tagliati in bobine più strette che si adattano all'attrezzatura per la produzione di sacchetti. La qualità del taglio dipende dalle condizioni della lama, dalla tensione del nastro e dall'allineamento dell'avvolgimento. Bordi allentati, rulli telescopici e tensione irregolare causano successivamente grinze ed errori di sigillatura, quindi il taglio è un punto di controllo della qualità, non solo un'operazione di taglio.
Le telecamere di ispezione scansionano la pellicola alla ricerca di errori di registrazione, cambiamenti di colore, macchie, graffi e fori di spillo. Il rilevamento tempestivo impedisce al materiale difettoso di raggiungere la fase di produzione del sacchetto, dove un difetto può sprecare un rotolo finito. Molti stabilimenti stabiliscono soglie di ispezione in base alla tolleranza del cliente e utilizzano i dati registrati per risalire ai difetti a specifiche impostazioni della macchina da stampa o del laminatore.
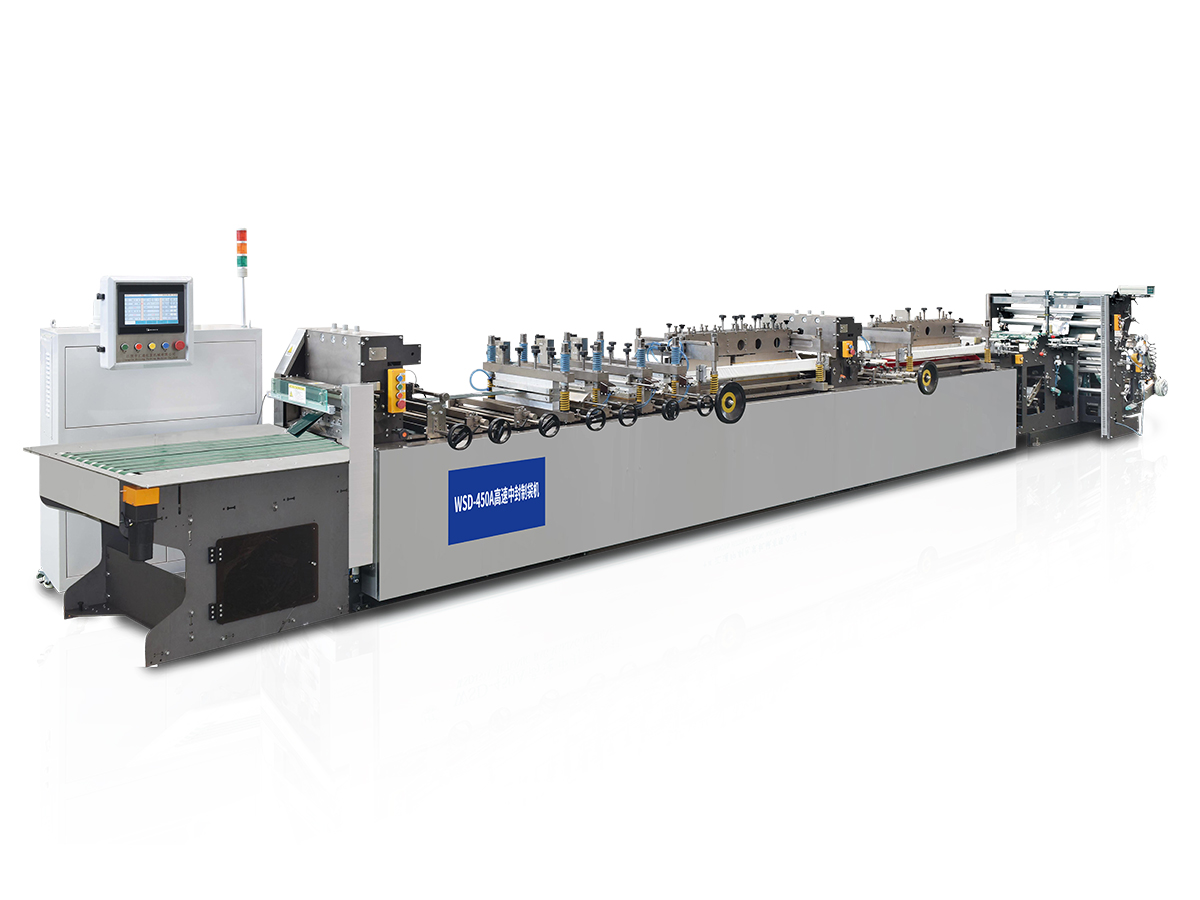
La macchina per la produzione di sacchetti converte la bobina finita in buste stand-up, buste a tre saldature laterali, buste con saldatura centrale o formati a soffietto. La temperatura di termosaldatura, il tempo di permanenza e la pressione devono corrispondere allo strato sigillante della pellicola. La resistenza della cucitura e la consistenza della sigillatura sono i controlli finali prima che la busta venga riempita.
Le fasi sono strettamente collegate. Un errore di stampa può sembrare lieve sulla macchina da stampa, ma diventa visibile come un errore di registrazione nella fase del sacchetto. Per questo motivo molti acquirenti richiedono una linea completa da un unico team di progettazione, con specifiche condivise per larghezza del nastro, zone di tensione e sistemi di controllo.
La scelta dei macchinari parte dal prodotto e dal mercato, non dal catalogo. Cinque fattori determinano la maggior parte delle decisioni e dovrebbero essere definiti prima di confrontare qualsiasi attrezzatura.
La velocità è utile solo quando la linea riesce a mantenere la qualità a quella velocità. Una linea più lenta con tensione stabile spesso produce più buste vendibili per turno rispetto a una linea più veloce che funziona con arresti frequenti.
Merita attenzione anche il supporto post vendita, soprattutto per gli stabilimenti che importano attrezzature. Gli acquirenti dovrebbero verificare la disponibilità dei pezzi di ricambio, la risoluzione dei problemi da remoto, la formazione degli operatori e i tempi di risposta del fornitore per problemi tecnici. Un elenco stabile delle parti di ricambio e un programma di manutenzione documentato possono far risparmiare settimane di tempi di inattività durante la vita della linea.
La maggior parte dei problemi su una linea di imballaggio flessibile possono essere ricondotti a un piccolo insieme di cause. Comprendere i collegamenti tra sintomi e fonti aiuta i manager a evitare perdite ripetute.
La registrazione errata si verifica quando le immagini stampate si spostano rispetto alla posizione prevista. Le cause più comuni sono un allungamento non uniforme della pellicola, una tensione instabile tra le unità di stampa e un montaggio incoerente del cilindro. Migliorare il controllo della tensione e controllare l'allineamento del cilindro a ogni avvio in genere risolve il problema.
Bolle e legami deboli sono solitamente il risultato di contaminazione, peso adesivo errato o polimerizzazione inadeguata. La polvere sulla pellicola, la pressione irregolare della linea di contatto e il tempo di asciugatura insufficiente sono fattori che contribuiscono frequentemente. I controlli regolari dei rapporti di miscelazione dell'adesivo e della pulizia dei rulli riducono significativamente questi difetti.
Le perdite delle cuciture sono spesso causate da temperature di sigillatura troppo basse, tempi di permanenza troppo brevi o ganasce di sigillatura contaminate. Anche la contaminazione da residui di prodotto o agenti scivolanti della pellicola può impedire una buona tenuta. L'esecuzione di test sulla resistenza delle tenute all'inizio di ogni turno aiuta a individuare tempestivamente i problemi.
Le rughe si diffondono su tutta la linea quando le zone di tensione non sono equilibrate. Un singolo svolgitore mal regolato o un rullo usurato possono disturbare il nastro per diversi metri a valle. Impostazioni di tensione coerenti, documentate per ciascun tipo di materiale, impediscono questa cascata di difetti.
Mercati finali diversi pongono esigenze diverse su una linea. Si applica la stessa sequenza di sei fasi, ma l'enfasi sulle prestazioni di barriera, sulla qualità di stampa e sulla sigillatura cambia con il prodotto.
In ogni caso, il design della linea riflette la struttura del film e della busta finale. Gli stabilimenti che producono diverse famiglie di prodotti spesso scelgono apparecchiature modulari in grado di passare da una struttura all'altra con tempi di inattività limitati.
La pianificazione del budget dovrebbe coprire più del prezzo di acquisto. L'installazione, la formazione, i servizi, i pezzi di ricambio e il costo della pellicola sprecata durante la messa in servizio influiscono tutti sul costo di proprietà reale. Una linea che costa meno in anticipo può costare di più in cinque anni se produce più scarti o necessita di riparazioni frequenti.
| Determinante dei costi | Cosa valutare | Impatto sul budget |
|---|---|---|
| Macchina specification | Velocità, larghezza e livello di automazione | Alto |
| Installazione e messa in servizio | Fondazioni, utilità e prove di funzionamento | Medio |
| Materiali di consumo | Inchiostri, adesivi, solventi e pellicole | Alto |
| Manutenzione e pezzi di ricambio | Contratti di servizio e tempi di consegna parziali | Medio |
| Formazione degli operatori | Capacità di installazione, conversione e risoluzione dei problemi | Da basso a medio |
Un approccio pratico alla pianificazione consiste nel definire innanzitutto il mix di prodotti target, quindi costruire la linea attorno al prodotto più impegnativo. Ciò evita di pagare per la capacità che l’impianto non utilizzerà mai, garantendo al tempo stesso che la struttura più difficile possa ancora funzionare in modo affidabile.
Una linea di produzione di imballaggi flessibili è una sequenza di macchine che converte pellicole di plastica o di alluminio in buste finite. Solitamente comprende apparecchiature di stampa, laminazione, rivestimento, taglio, ispezione e produzione di sacchetti collegate da un percorso del nastro comune e da un sistema di controllo.
La maggior parte della produzione di buste inizia con una macchina da stampa rotocalco, seguita da una macchina laminatrice e, quando necessario, da una macchina di rivestimento. Il film laminato viene quindi tagliato in bobine, controllato per eventuali difetti e convertito in buste da una macchina confezionatrice.
Una macchina plastificatrice a secco utilizza adesivi a base solvente che devono essere evaporati in un tunnel di asciugatura. Una plastificatrice senza solventi utilizza adesivi senza solvente, che riducono il solvente residuo nella pellicola finita e riducono l'energia necessaria per l'asciugatura.
I costi variano ampiamente in base alla larghezza della macchina, alla velocità, all’automazione e al numero di fasi incluse. Gli acquirenti dovrebbero confrontare il costo totale di proprietà, compresi installazione, formazione, materiali di consumo e pezzi di ricambio, anziché fare affidamento solo sul prezzo delle apparecchiature.
SÌ. Le macchine possono essere regolate per strutture di film, larghezze di nastro, intervalli di tensione e profili di saldatura specifici. I produttori solitamente richiedono pellicole campione e specifiche relative alle buste target durante la fase di pianificazione per confermare la configurazione prima della produzione.
Gli acquirenti dovrebbero cercare supporto per l'installazione, formazione degli operatori, risoluzione dei problemi da remoto, un elenco chiaro delle parti di ricambio e tempi di risposta definiti. Anche la documentazione nella lingua dell'acquirente e un programma di manutenzione sono importanti per l'affidabilità a lungo termine.
Una linea di confezionamento flessibile è un sistema connesso. Stampa, laminazione, rivestimento, taglio, ispezione e confezionamento rendono ogni forma la qualità della fase successiva, quindi i migliori risultati si ottengono pianificando insieme l'intero processo. Inizia con la struttura della pellicola, gli obiettivi di output e i formati delle buste, quindi seleziona le macchine che condividono specifiche e supporto compatibili.
Gli stabilimenti che progettano una nuova struttura o ne aggiornano uno esistente possono rivedere l'intera gamma di macchine per l'imballaggio flessibile opzioni e confrontare le configurazioni che corrispondono al loro mix di prodotti. Che si tratti di un singolo aggiornamento o di una linea di produzione completa di imballaggi flessibili, una specifica chiara è il miglior punto di partenza per una proposta accurata.
Contattaci
Prodotti consigliati

Unendo le mani con Huitong
Personalizza la tua soluzione di attrezzature per imballaggio flessibile
Informati ora
Prodotti
contattaci

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: N. 429 Xizhang Road, città di Gushan, città di Jiangyin, provincia di Jiangsu, Cina