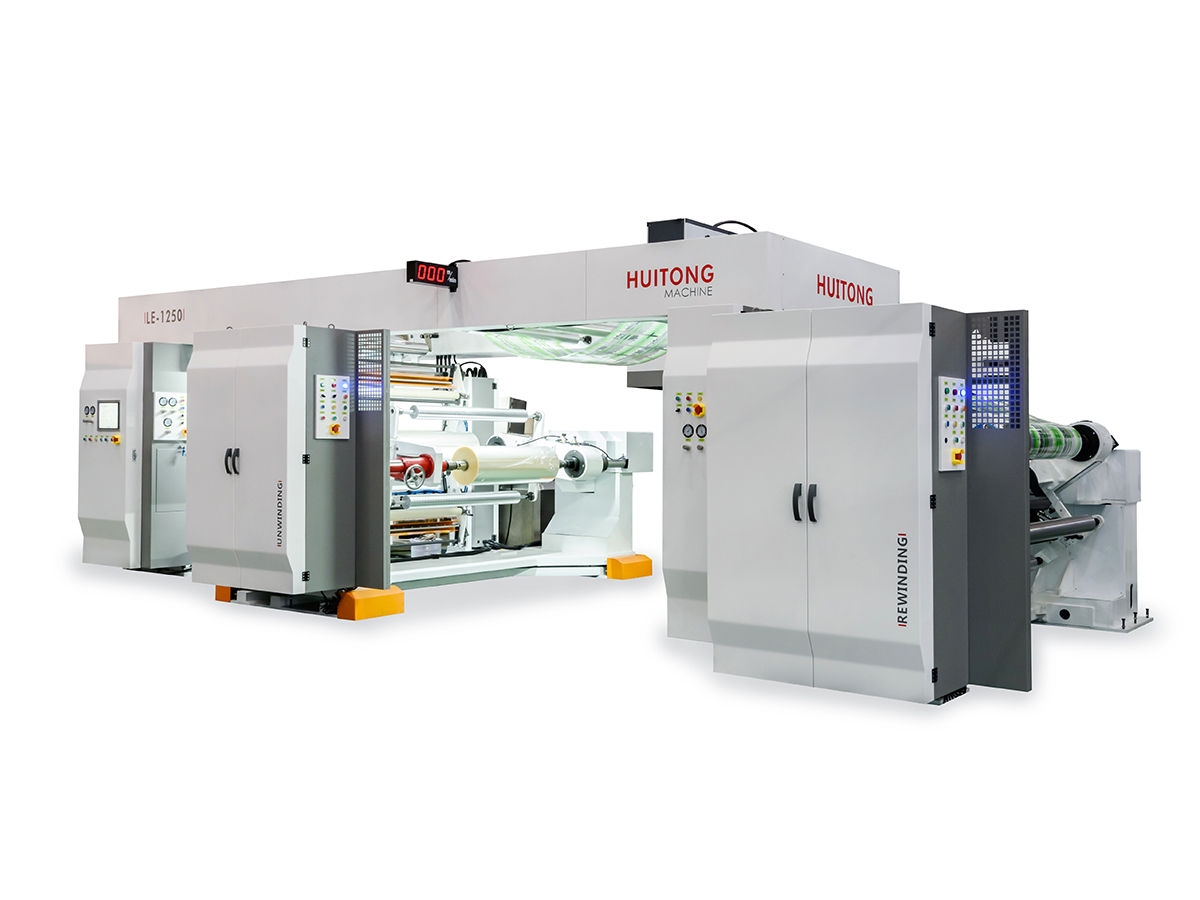
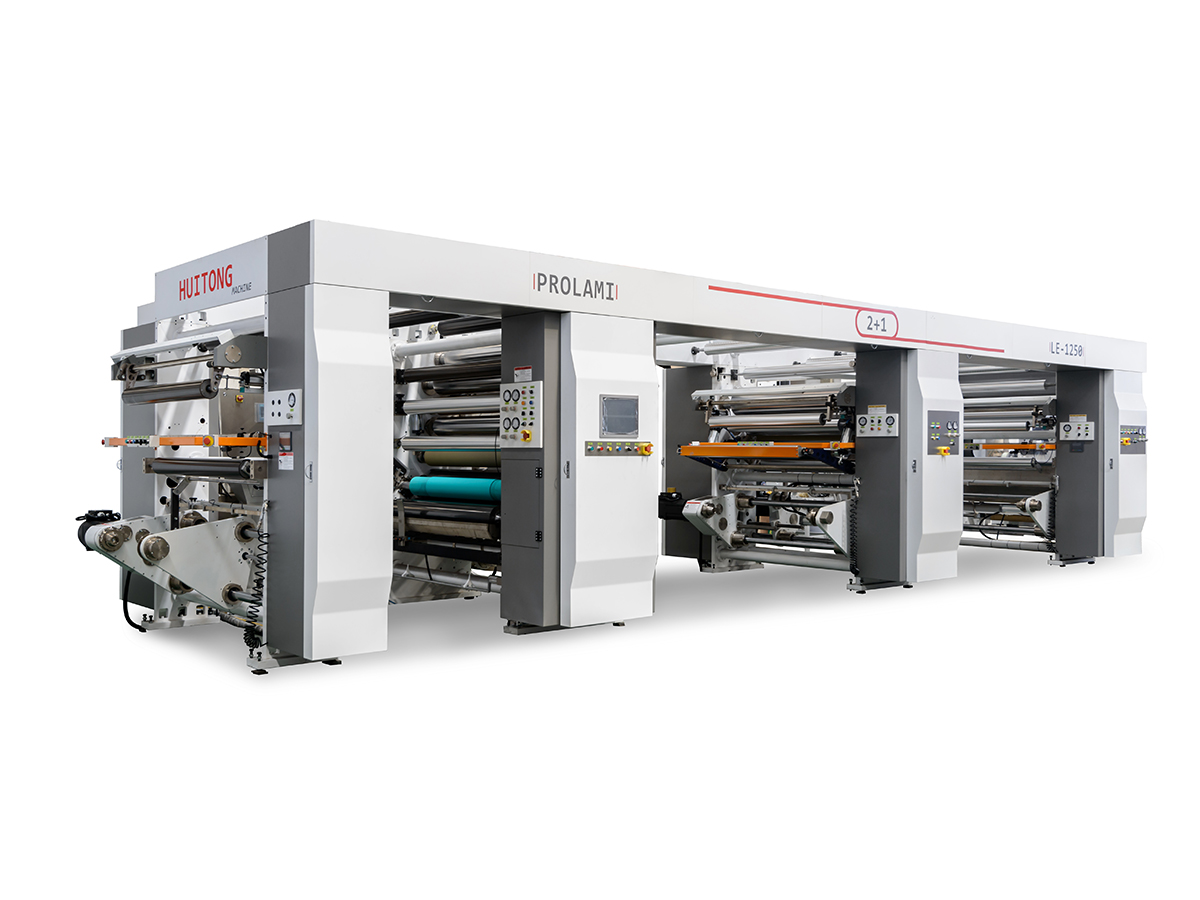
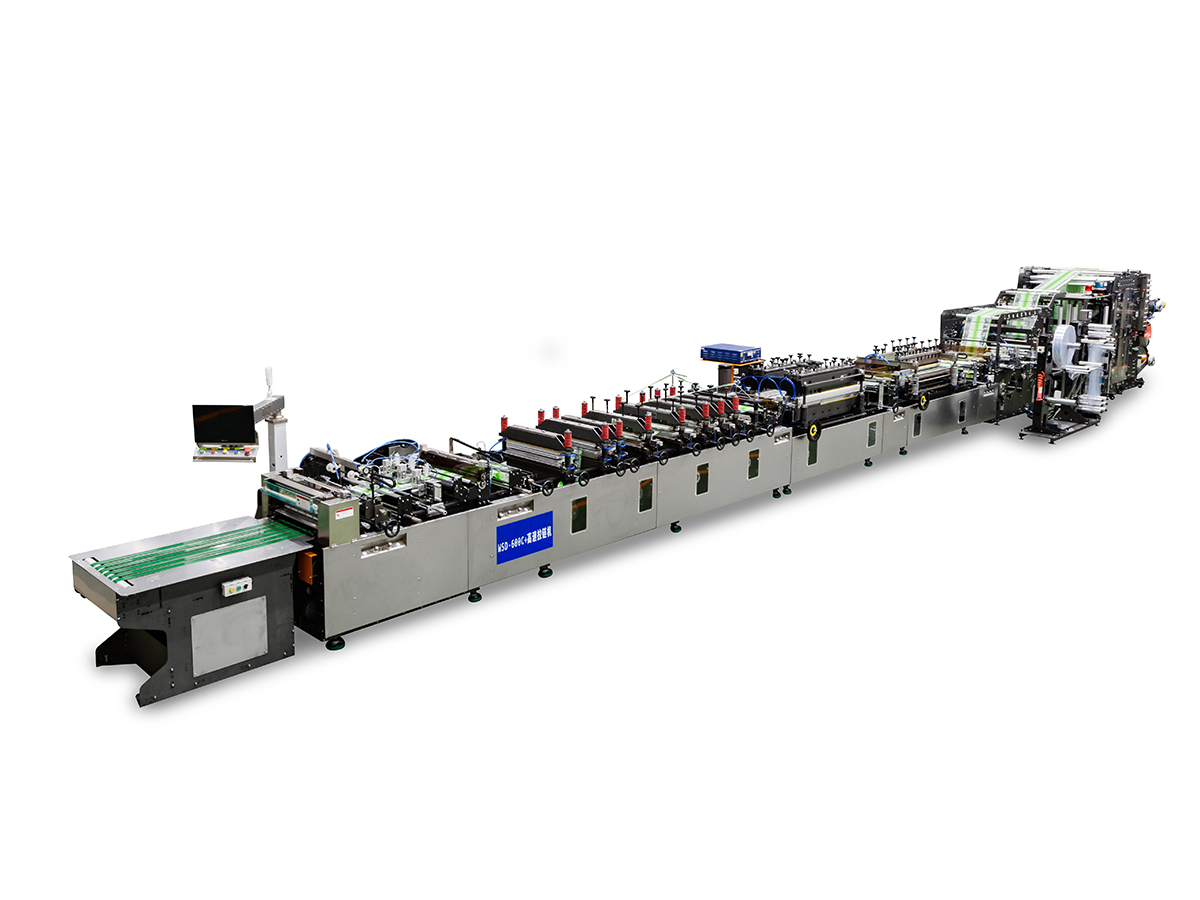
La maggior parte dei progetti di imballaggio flessibile deludenti non falliscono perché le attrezzature sono scarse. Falliscono perché le macchine sono state scelte prima che qualcuno definisse le pellicole, i formati delle buste e gli obiettivi di qualità che l'impianto avrebbe gestito ogni giorno. Una linea che appare impressionante in una brochure può comunque generare scarti pesanti quando incontra una sottile pellicola metallizzata o un substrato biodegradabile che si comporta diversamente sotto tensione.
I team di procurement spesso confrontano le macchine in base alla velocità principale e al prezzo di acquisto. I gestori di stabilimento esperti esaminano una serie diversa di numeri: quanta pellicola utilizzabile lascia la linea per turno, quanto tempo impiega un cambio colore e quanti operatori sono necessari per mantenere stabile il processo. Gli intervalli riportati di seguito vengono comunemente visualizzati quando gli acquirenti esaminano le proposte di diversi fornitori.
millimetri, intervallo tipico di larghezza del nastro
metri al minuto, velocità di corsa tipica
ore, tempo tipico di cambio colore
Una linea progettata per l'alta velocità è preziosa solo se è in grado di mantenere la registrazione, la tensione e il peso del rivestimento a quella velocità sulla pellicola effettivamente utilizzata.
Prima di leggere il resto di questa guida, è utile definire cosa stai acquistando. A macchina per l'imballaggio flessibile non è un'unica attrezzatura ma un insieme di unità di lavorazione che preparano, decorano, uniscono e convertono sottili nastri flessibili in buste o rotoli finiti. Comprendere come si collegano queste unità è il primo passo verso una valida decisione di acquisto.
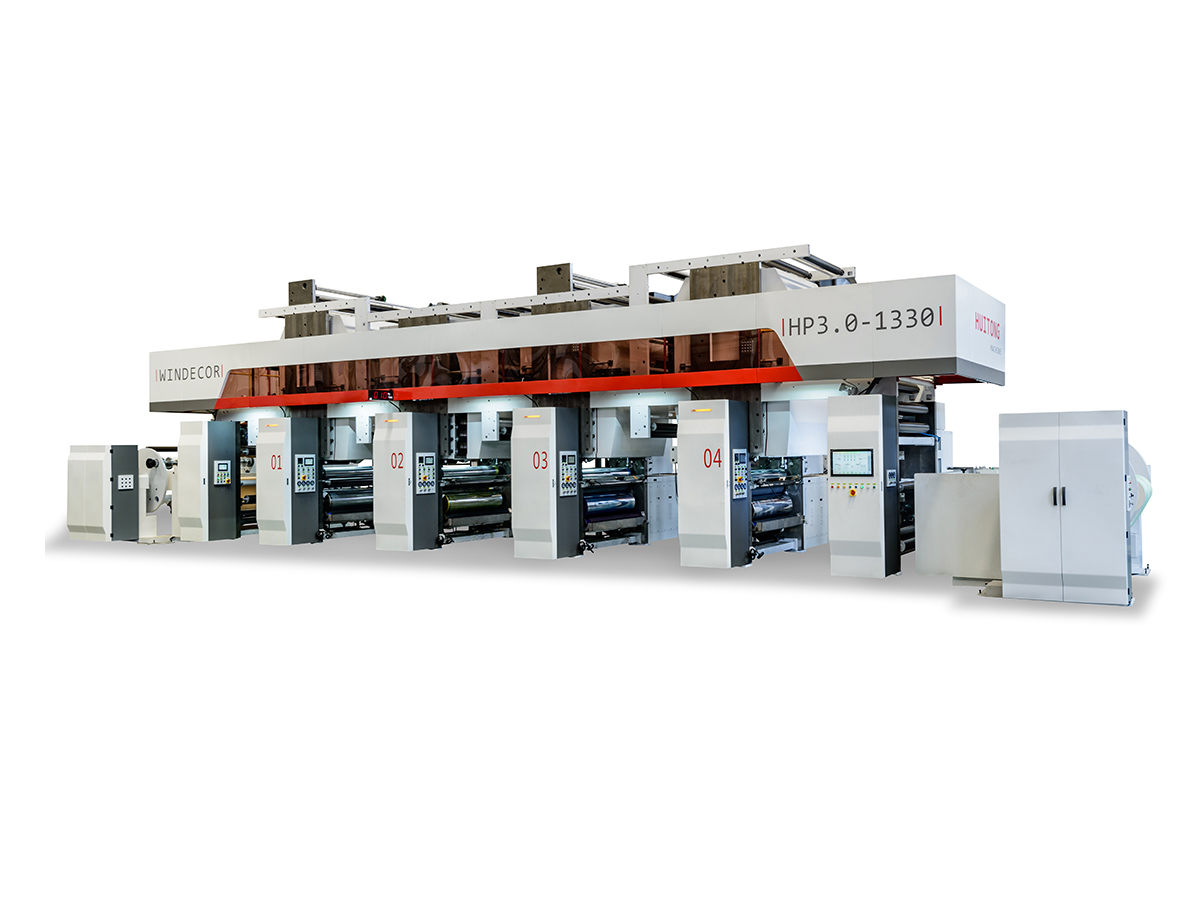
Una linea completa muove una rete di pellicola attraverso una sequenza di stazioni. Ogni stazione modifica una proprietà del materiale e ogni passaggio tra le stazioni è un punto in cui possono essere creati rifiuti. Il diagramma seguente mostra un layout integrato comune per buste stampate e laminate.
Il controllo della tensione attraversa ogni stazione. Le sezioni di svolgimento e riavvolgimento mantengono il nastro sotto una trazione controllata, mentre i rulli ballerini e le celle di carico mantengono la tensione all'interno di una fascia stretta. Molti problemi di qualità che compaiono successivamente, come grinze, errori di registrazione e arricciature dei bordi, iniziano con uno spostamento della tensione all'inizio del processo.
Le linee possono essere costruite come unità autonome o come sistemi integrati. Le unità autonome offrono all'impianto la flessibilità di acquistare in più fasi, ma ogni trasferimento tra le macchine aggiunge tempo di gestione, coinvolgimento dell'operatore e possibilità di danni alla pellicola. Le linee integrate costano di più in anticipo e richiedono una pianificazione più attenta, ma di solito forniscono risultati più coerenti una volta messe a punto correttamente.
Il ruolo tipico di ciascuna stazione principale può essere riassunto come segue.
Ogni tipo di macchina risolve un diverso problema di produzione. Le sottosezioni seguenti spiegano le principali categorie e i controlli che contano di più quando si confrontano le offerte dei fornitori.
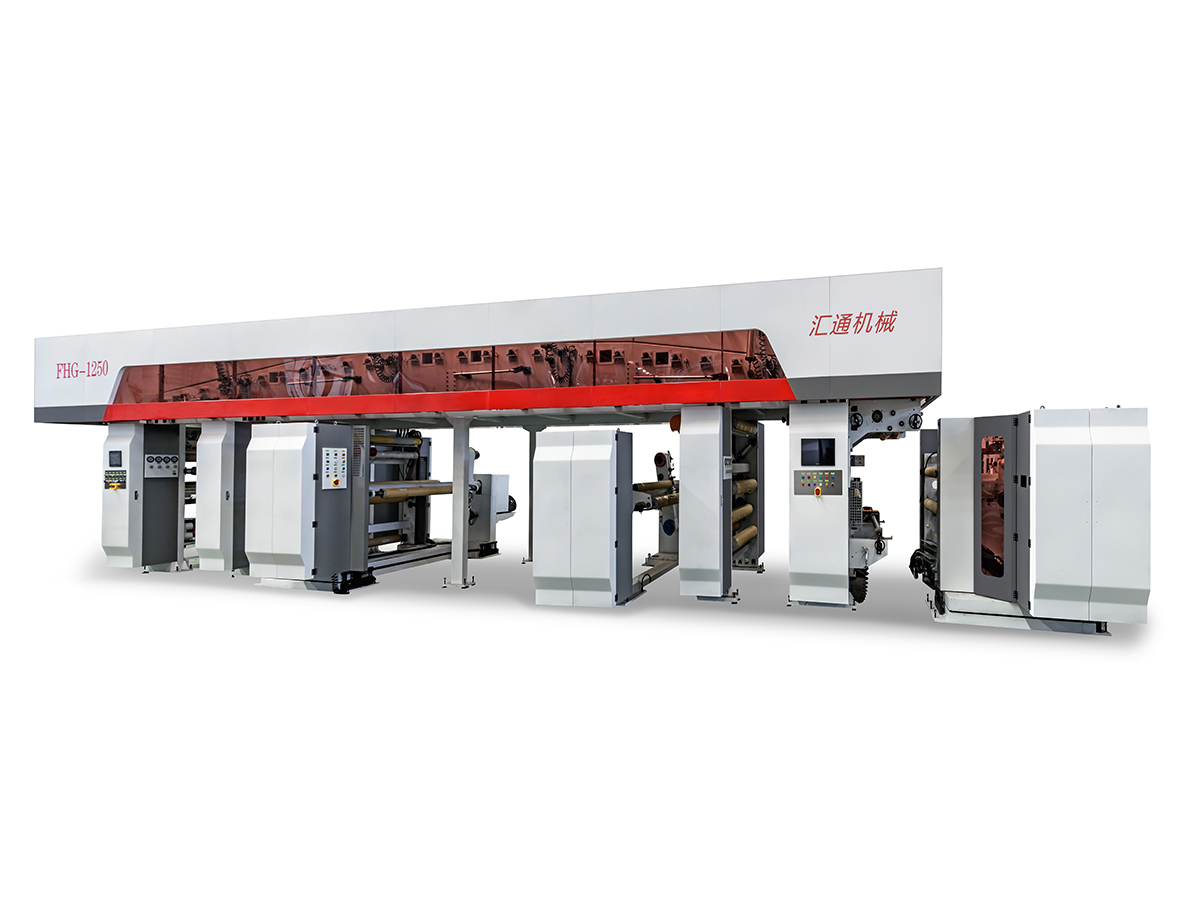
A macchina da stampa rotocalco trasferisce l'inchiostro dalle celle incise su un cilindro sulla superficie della pellicola. La profondità e il volume di ciascuna cella controllano la quantità di inchiostro depositata, consentendo una gradazione tonale fine e colori solidi densi. Per lunghe tirature di imballaggi con immagini fotografiche, questo metodo rimane una scelta standard perché i cilindri possono essere riutilizzati in molti lavori con la stessa lunghezza di ripetizione.
I vantaggi principali sono la riproduzione stabile del colore su grandi volumi, buone prestazioni su un'ampia gamma di substrati e velocità di linea elevate una volta incisi i cilindri e bilanciato il sistema di inchiostrazione. Il compromesso è il costo di preparazione del cilindro, che rende meno economiche le tirature molto brevi a meno che il progetto non venga riutilizzato nel tempo.
A macchina di rivestimento applica un sottile strato funzionale sulla superficie della pellicola. I rivestimenti tipici includono strati termosaldati, strati antigraffio, strati antistatici e rivestimenti barriera che migliorano la resistenza all'ossigeno o all'umidità. Le teste di rivestimento come i sistemi rotocalco, reverse roll e slot matrici offrono ciascuna un diverso livello di precisione e si adattano a un diverso intervallo di viscosità.
Il peso del rivestimento è la variabile che merita maggiore attenzione. Un rivestimento insufficiente riduce la resistenza della barriera o della tenuta, mentre un rivestimento eccessivo aumenta il costo del materiale, rallenta l'asciugatura e può causare blocchi durante lo stoccaggio dei rotoli. Chiedi ai fornitori in che modo il loro sistema misura e controlla il peso del rivestimento durante la produzione, non solo durante le prove di avvio.
Una macchina di laminazione unisce due o più pellicole insieme con uno strato adesivo. La tradizionale laminazione a secco utilizza adesivi a base solvente che evaporano in un tunnel di asciugatura prima che il laminato venga riavvolto. La laminazione senza solventi applica un adesivo bicomponente senza solvente, che riduce le emissioni ed elimina il solvente residuo che può causare problemi di odore negli imballaggi alimentari delicati.
Per il confezionamento di alimenti e alimenti per l'infanzia, i sistemi senza solventi sono sempre più preferiti perché riducono il rischio di solventi residui e riducono l'energia necessaria per l'essiccazione. I sistemi a secco funzionano ancora bene per molti prodotti non alimentari e beneficiano di una catena di fornitura di adesivi matura. La scelta migliore dipende dal prodotto, dai requisiti normativi del vostro mercato e dalle opzioni adesive disponibili per il vostro impianto.
Una volta completate la stampa e la laminazione, il rotolo master viene tagliato nelle larghezze richieste dalla formatura del sacchetto a valle. La qualità del taglio influisce sulla rettilineità dei bordi e i difetti dei bordi possono propagarsi successivamente nelle saldature delle buste. Il riavvolgimento crea quindi rotoli stabili con una tensione costante, il che è molto importante per le macchine per buste che funzionano ad alta velocità.
Le macchine per la produzione di buste formano buste con chiusura su tre lati, buste stand-up, buste con cerniera e bustine. Gli stabilimenti che vendono solo pellicola in bobina possono saltare completamente questa fase. Gli impianti che producono buste finite dovrebbero abbinare la capacità di sigillatura e taglio della macchina per buste alla capacità di taglio in modo che nessuna delle due unità diventi un collo di bottiglia.
| Macchina | Funzione principale | Cosa verificare |
|---|---|---|
| Stampa rotocalco | Applica grafica decorativa e informativa | Stazioni colore, dimensioni dei cilindri, capacità di asciugatura |
| Cappottoing | Aggiunge strati superficiali funzionali | Cappottoing weight control, head type, viscosity range |
| Laminazione | Incolla film garantendo barriera e resistenza | Sistema adesivo, controllo della pressione di nip, tempo di polimerizzazione |
| Fessurating and rewinding | Produce larghezze di rotoli finiti | Qualità dei bordi, controllo della tensione, gestione delle giunzioni |
| Custodia making | Forma e sigilla i sacchetti finiti | Tipo di sigillo, precisione di taglio, velocità in base alle dimensioni del sacchetto |
La selezione diventa più semplice quando i criteri vengono classificati in base al loro effetto sulla produzione reale. L'elenco seguente passa dai fattori più decisivi a quelli di supporto e funziona bene come quadro di punteggio quando sono coinvolti diversi fornitori.
Un metodo pratico di punteggio consiste nell'assegnare a ciascun criterio un peso che rifletta le vostre priorità, quindi valutare ogni fornitore da uno a cinque in base ai risultati dei test campione. I fornitori che non eseguiranno la pellicola sulla propria attrezzatura prima dell'acquisto dovrebbero ricevere un punteggio di fiducia inferiore, perché il rischio di sorprese tardive ricade sul vostro impianto.
La pellicola spesso determina le impostazioni del processo più di quanto la maggior parte degli acquirenti si aspetti. La capacità della macchina deve essere verificata sull'esatto substrato, inclusi spessore, trattamento superficiale ed eventuali strati stampati o rivestiti già applicati prima che la macchina veda il nastro.
| Tipo di pellicola | Gestire la sfida | Considerazione sull'attrezzatura |
|---|---|---|
| BOPP | Buona stabilità dimensionale, ma l'adesione dell'inchiostro dipende dal trattamento superficiale | Trattamento corona o fiamma e test di adesione dell'inchiostro |
| ANIMALE DOMESTICO | Elevata rigidità e forte resistenza al calore | Intervallo di temperatura di asciugatura più elevato e controllo costante della tensione |
| CPP | Basso punto di fusione e tendenza a raggrinzirsi sotto il calore | Profilo di asciugatura delicato e rulli di raffreddamento ben progettati |
| PE | Morbido ed elastico, sensibile ai cambiamenti di tensione | Zone a bassa tensione e pressione di pressione impostata con attenzione |
| Laminato in foglio di alluminio | Fori di spillo e bordi fragili durante il taglio | Lame di taglio precise e pressione di taglio controllata |
| PLA e film compostabile | Sensibilità al calore e cambiamento dimensionale | Temperature di essiccazione più basse e chimica del rivestimento adattata |
| Composito carta-plastica | Assorbimento di umidità e calibro irregolare | Gestione della tensione più forte e zone di asciugatura più lunghe |
Le pellicole biodegradabili e compostabili meritano un'attenzione particolare. Spesso hanno una tolleranza al calore inferiore e un'energia superficiale diversa, quindi le prestazioni dell'inchiostro e dell'adesivo possono variare anche quando le impostazioni di stampa sembrano corrette sulla carta. Richiedi prove di prova sulla specifica qualità di pellicola e registra i risultati prima di impegnarti nella configurazione della macchina.
Ciascun mercato finale pone esigenze diverse sulla linea. La stessa tipologia di macchina può essere configurata in modo molto diverso a seconda di cosa la busta dovrà proteggere e di come verrà venduta.
L'imballaggio degli snack richiede forti proprietà barriera e un'elevata densità di stampa. Le configurazioni tipiche utilizzano una stazione di rotocalco multicolore seguita da una laminazione senza solventi per mantenere basso il solvente residuo. L'integrità della sigillatura è un'altra priorità, poiché la freschezza del prodotto dipende dalla protezione dall'ossigeno e dall'umidità per tutta la durata di conservazione.
Le confezioni campione e le bustine monouso richiedono una grafica raffinata e frequenti modifiche al design. Le tirature più brevi rendono più difficile giustificare il costo del cilindro, quindi molti stabilimenti combinano metodi di stampa flessibili con una famiglia di design riutilizzabili. Le strutture di laminazione sono generalmente più leggere e la linea dovrebbe cambiare rapidamente tra le dimensioni delle confezioni.
Le buste con apertura a strappo e le confezioni mediche richiedono un rigoroso controllo di qualità e registrazioni dei lotti tracciabili. Le apparecchiature devono supportare impostazioni di processo documentate e la struttura di laminazione deve essere convalidata per quanto riguarda la resistenza alla sigillatura e il comportamento alla pelatura. La compatibilità con le camere bianche e il controllo della polvere intorno alla stazione di taglio fanno spesso parte delle specifiche.
Le buste di fertilizzanti, sementi e prodotti chimici per l'agricoltura sono soggette a manipolazioni difficili e all'esposizione all'esterno. Laminati più pesanti e materiale sigillante robusto più della grafica fine, quindi gli impianti di questo settore tendono a dare priorità alla resistenza meccanica, ad apparecchiature di taglio e sigillatura affidabili che tollerano materiali grossolani.
La domanda di strutture compostabili e riciclabili è in costante crescita. I design monomateriale semplificano il riciclaggio ma possono richiedere adesivi o strati termosaldati diversi. La configurazione della macchina dovrebbe seguire la struttura scelta anziché forzare la struttura ad adattarsi a una macchina acquistata in precedenza.
Il layout dell’impianto è una delle parti più sottovalutate della pianificazione del progetto. Un'unica linea integrata necessita di spazio per le macchine stesse, spazio di svolgimento e riavvolgimento, stoccaggio di inchiostro e adesivo, un sistema di scarico ove applicabile e movimento sicuro dell'operatore in ogni stazione.
| Configurazione | Superficie tipica del pavimento | Tempi di consegna tipici | Equipaggio tipico per turno |
|---|---|---|---|
| Linea semiautomatica compatta | Da 60 a 120 mq | Da 3 a 5 mesi | 3 o 4 persone |
| Linea integrata di fascia media | Da 150 a 300 mq | Da 5 a 8 mesi | Da 5 a 7 persone |
| Linea continua di grandi dimensioni | Da 350 a 600 mq | Da 8 a 12 mesi | Da 8 a 12 persone |
I tempi di consegna coprono la conferma tecnica, la fabbricazione, i test di accettazione in fabbrica, la spedizione e l'installazione. Gli impianti che ritardano il test dei campioni spesso perdono settimane durante la messa in servizio quando compaiono problemi legati alla pellicola. Budget anticipato per servizi pubblici, aria compressa, acqua refrigerata, ove utilizzata, e aggiornamenti energetici, poiché questi elementi spesso mancano nelle prime stime.
Una manutenzione costante protegge la qualità di stampa e mantiene bassi gli scarti. Le routine riportate di seguito funzionano come base per la maggior parte delle linee e dovrebbero essere perfezionate dopo i primi tre mesi di funzionamento, quando diventano visibili i reali segni di usura.
Quando una linea resta inattiva per diversi giorni, scaricare e pulire i sistemi di circolazione dell'inchiostro e dell'adesivo per evitare che si secchino e si blocchino. Coprire cilindri e rulli per tenere lontana la polvere e conservare i rotoli di pellicola non utilizzati in un'area asciutta con temperatura stabile. Gli sbalzi di umidità possono causare arricciamenti e telescopicità della pellicola nei rotoli immagazzinati, che poi si manifestano come problemi di taglio o di formazione delle buste.
La maggior parte dei difetti sono riconducibili a un numero limitato di cause probabili. Lavorare dal sintomo alla causa riduce la risoluzione dei problemi e previene le regolazioni ripetute che sprecano la pellicola durante una tiratura.
| Difetto | Probabile causa | Primo controllo |
|---|---|---|
| Deriva del colore lungo un rotolo | Variazione della viscosità o usura del cilindro | Registro della viscosità dell'inchiostro e condizioni del cilindro |
| Laminazione bubbles or tunneling | Bassa pressione di contatto o superficie della pellicola contaminata | Impostazioni di nip e pulizia della superficie |
| Rughe sulla pellicola sensibile al calore | Temperatura di asciugatura eccessiva o tensione non uniforme | Profilo della temperatura del forno e zone di tensione |
| Forza di tenuta debole | Cappottoing weight too low or sealant contamination | Cappottoing weight measurements and seal tests |
| Strappo del bordo dopo il taglio | Lama smussata o picchi di tensione nel tessuto | Registro delle condizioni della lama e della tensione |
| Blocco nei rotoli immagazzinati | Solvente residuo o calore eccessivo del rivestimento | Test dei solventi residui e condizioni di conservazione |
Conservare un registro dei difetti in cui siano registrati il sintomo, il lotto di pellicola, le impostazioni della macchina e le azioni correttive intraprese. Dopo diversi mesi, gli schemi diventano più chiari e il tronco diventa uno degli strumenti più preziosi per migliorare la resa.
Utilizza la lista di controllo qui sotto prima di firmare qualsiasi contratto di acquisto. Ogni elemento protegge l'impianto da costose sorprese dopo l'installazione, quando le modifiche sono più costose.
Una macchina per l'imballaggio flessibile ben scelta non è tanto importante nel trovare l'opzione più veloce o più economica, quanto piuttosto nell'adattare la capacità al lavoro che il tuo impianto svolgerà ogni giorno. Inizia con le pellicole, i formati delle buste e gli obiettivi di qualità, quindi verifica tali requisiti rispetto a campioni reali. Confronta i fornitori in base agli stessi criteri e lascia che i risultati delle prove documentate abbiano più peso delle dichiarazioni sulle brochure. Le piante che seguono questa sequenza di solito raggiungono prima una produzione stabile e dedicano meno tempo alla risoluzione dei problemi che avrebbero potuto essere rilevati prima dell'acquisto.
La rotocalco utilizza cilindri incisi e generalmente fornisce dettagli tonali più fini e colori molto uniformi su lunghe tirature. La stampa flessografica utilizza lastre rialzate, che spesso riducono i costi per tirature più brevi e progetti più semplici. La scelta migliore dipende dalla complessità dell'immagine, dalla durata prevista e dalla frequenza con cui i progetti cambieranno.
La laminazione senza solventi è solitamente preferita per l'imballaggio alimentare perché riduce il solvente residuo e le emissioni. La laminazione a secco rimane fattibile quando il sistema adesivo è validato per il prodotto, il processo di asciugatura è ben controllato e vengono rispettate le normative locali. Prova entrambi gli approcci con la tua struttura attuale prima di decidere.
Alcune linee sì, ma dipende dalla qualità della pellicola e dai controlli di calore, tensione e asciugatura della macchina. Le pellicole biodegradabili spesso necessitano di temperature di essiccazione più basse e profili di tensione più delicati. Chiedere al fornitore i risultati delle prove sul materiale specifico piuttosto che su un campione generale.
Per una linea integrata, l'installazione e la messa in servizio richiedono generalmente dalle quattro alle otto settimane dopo l'arrivo dell'apparecchiatura, a seconda della disponibilità della rete e del numero di stazioni. I test di accettazione in fabbrica prima della spedizione possono ridurre considerevolmente il lavoro in loco. Concedere più tempo se è necessario costruire nuovi servizi elettrici o sistemi di scarico.
L'acquisto separato ha senso quando l'impianto dispone già di capacità di stampa e laminazione e necessita di uno strato funzionale specifico. Una linea completa è più efficiente quando la fabbrica parte da zero o desidera un unico sistema di controllo integrato. Confronta i costi di gestione totali e i futuri piani di espansione prima di decidere.
Gli operatori in genere necessitano di diverse settimane di lavoro supervisionato per padroneggiare l'impostazione, la miscelazione dell'adesivo, la regolazione della tensione e la risoluzione dei problemi di base. I tecnici della manutenzione necessitano di una formazione più approfondita su sistemi di azionamento, sensori e software di controllo. Richiedi nel contratto un piano formativo con orari definiti e step di valutazione.

Contattaci
Prodotti consigliati
Unendo le mani con Huitong
Personalizza la tua soluzione di attrezzature per imballaggio flessibile
Informati ora
Prodotti
contattaci

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: N. 429 Xizhang Road, città di Gushan, città di Jiangyin, provincia di Jiangsu, Cina