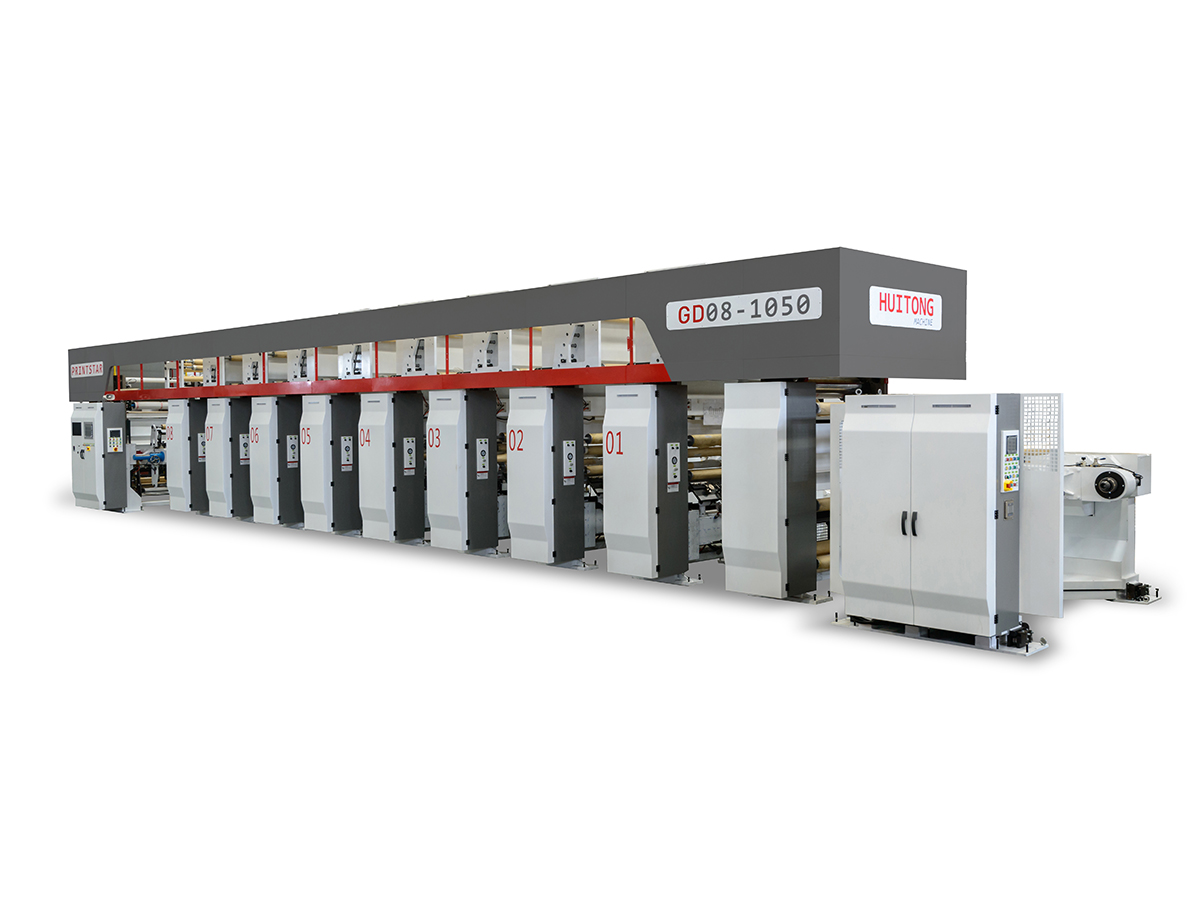
Guida alle attrezzature per l'imballaggio flessibile
Molti acquirenti iniziano la ricerca di un plastificatrice a secco a base solvente confrontando la velocità massima e la larghezza. Questi numeri contano, ma raramente spiegano perché una linea produce laminati uniformi e privi di residui mentre un’altra lotta con grinze, scarti di colla e test di storta falliti. La differenza risiede solitamente in una manciata di funzioni fondamentali che determinano il comportamento della macchina in condizioni di produzione reali.
La laminazione a secco a base solvente rimane la strada preferita per le applicazioni più impegnative. La sua forza di adesione resiste alla sterilizzazione con acqua calda e vapore, la sua resistenza ai contenuti aggressivi è ben comprovata e la sua trasparenza ottica si adatta agli imballaggi di alta qualità per alimenti, prodotti farmaceutici e per la cura personale. Sebbene i sistemi senza solventi siano in crescita, le linee a base solvente continuano a dominare le strutture ad alte prestazioni.
La stazione di spalmatura rotocalco dosa l'adesivo sulla pellicola attraverso un rullo inciso. La geometria della cella e la velocità del rullo determinano il peso del rivestimento e un peso costante del rivestimento è il fondamento di una forza di adesione stabile e di un aspetto visivo pulito. L'applicazione non uniforme provoca macchie secche, tunnel e striature che emergono solo dopo che il laminato è stato avvolto e stampato.
La miscelazione manuale introduce variazioni nei solidi adesivi e nella viscosità, che costringe gli operatori ad applicare una quantità eccessiva di colla come margine di sicurezza. Un sistema di miscelazione automatico dosa l'adesivo base, l'indurente e il solvente in un rapporto controllato e monitora la viscosità in linea. Gli impianti che passano dalla miscelazione manuale a quella automatizzata in genere riportano un risparmio di adesivo compreso tra il 10 e il 20%, insieme a minori perdite per evaporazione del solvente dai recipienti di miscelazione aperti.
| Approccio di miscelazione | Precisione del rapporto | Tipici rifiuti di adesivo | Dipendenza dall'operatore |
|---|---|---|---|
| Miscelazione batch manuale | Moderato | Più in alto | Alto |
| Dosaggio semiautomatico | Bene | Moderato | Medio |
| Miscelazione completamente automatica | Stretto | Il più basso | Basso |
Il tunnel di essiccazione ha due lavori. Deve far evaporare il solvente abbastanza velocemente da mantenere la velocità della linea e deve rimuovere il solvente in modo sufficientemente accurato da consentire al laminato finito di soddisfare i requisiti di odore e migrazione. Il solvente residuo è una delle cause più comuni di imballaggi alimentari e farmaceutici rifiutati, poiché il solvente intrappolato può creare odori sgradevoli nel contenuto o non superare i test di conformità dopo lo stoccaggio.
Il controllo della temperatura multizona è la caratteristica che distingue un sistema di asciugatura flessibile da uno rigido. Le zone impostate a temperature regolate progressivamente consentono al rivestimento di asciugarsi delicatamente all'ingresso e terminare a calore più elevato in prossimità dell'uscita. Le opzioni di recupero del calore, come il ritorno dell'aria secondaria o la circolazione dell'aria calda, riducono il consumo di energia per chilogrammo di laminato, con un effetto diretto sulle bollette.
La sola potenza termica dice ben poco. Chiedere come il sistema di scarico mantiene la pressione negativa attraverso il tunnel, come viene misurata l'uniformità della temperatura lungo la larghezza del nastro e come il flusso d'aria è bilanciato in modo che il film non svolazzi o si raffreddi in modo non uniforme. Un tunnel con un forte flusso d'aria ma scarsa uniformità lascerà comunque dei residui al centro del rotolo.
Materiali come PET, BOPP e fogli di alluminio rispondono in modo diverso alla tensione. I nastri sottili o sensibili al calore si allungano sotto una trazione eccessiva e si recuperano in modo non uniforme, producendo grinze e deriva del registro. Un sistema di tensione a circuito chiuso utilizza celle di carico o un rullo ballerino per leggere continuamente la tensione del nastro e regolare la coppia motrice in tempo reale. Gli operatori che passano dal controllo ad anello aperto al controllo ad anello chiuso notano comunemente un calo significativo delle rotture del nastro e degli scarti legati alle grinze, motivo per cui questa funzione appare così spesso nei controlli di qualità.
La stabilità della tensione viene raramente notata quando funziona, e quasi sempre biasimata quando fallisce.
Una stazione a doppio svolgimento consente alla linea di preparare la bobina successiva mentre quella corrente è in funzione. Quando la prima bobina si esaurisce, la giunzione viene effettuata al volo e la produzione continua senza interruzioni. Per gli impianti che eseguono ordini lunghi, ciò riduce il numero di avviamenti per turno e ogni avvio evitato consente di risparmiare pellicola, adesivo e il tempo necessario per riportare in temperatura il sistema di asciugatura.
I vapori dei solventi sono infiammabili e una progettazione responsabile della macchina li considera un pericolo costante. Le caratteristiche di sicurezza standard includono motori e componenti elettrici antideflagranti nelle zone dei solventi, monitoraggio della concentrazione che tiene traccia del limite inferiore di esplosività e interblocchi automatici di ventilazione che rispondono quando i livelli di vapore aumentano. Nella maggior parte delle regioni questi elementi non sono extra opzionali; fanno parte del pacchetto di conformità che gli assicuratori e le autorità antincendio esaminano.
Le unità di recupero solvente catturano il solvente evaporato dal flusso di scarico e lo restituiscono per il riutilizzo. Il recupero del calore di scarto può preriscaldare l’aria in entrata e ridurre la domanda di carburante. Insieme riducono sia le emissioni che i costi operativi. Il rendimento di questi sistemi dipende dai prezzi dei solventi, dalle ore di funzionamento e dai limiti di emissione locali, pertanto il business case dovrebbe essere modellato rispetto al programma di produzione effettivo.
| Opzione | Vantaggio principale | Migliore adattamento |
|---|---|---|
| Unità di recupero solventi | Riduce l'acquisto di solventi e le emissioni | Alto-volume solvent use |
| Recupero del calore residuo | Bassoers energy consumption | Linee continue e di lunga durata |
| Solo scarico base | Bassoer initial investment | Produzione piccola o intermittente |
Una macchina ben configurata può laminare substrati che vanno da pellicole molto sottili a strutture di fogli più pesanti. Le applicazioni spaziano dal confezionamento di snack, alle buste storte che devono sopravvivere alla sterilizzazione, al confezionamento di blister e buste mediche e ai laminati di tubi cosmetici. Ciascuna applicazione pone requisiti diversi in termini di pressione di contatto, profilo di asciugatura e intervallo di tensione, quindi la flessibilità è una questione di scelte ingegneristiche piuttosto che di un'unica specifica principale.
Il ritorno sull'investimento migliora quando una linea può servire diversi livelli di prodotto. Una macchina che gestisce sia strutture per snack di uso quotidiano che laminati farmaceutici ad alta barriera mantiene la capacità utilizzata durante tutto l’anno, anziché rimanere inattiva tra gli ordini stagionali.
Chiedi ai fornitori di separare la velocità meccanica massima dalla velocità di lavoro realistica per la tua struttura. Il divario tra i due spesso rivela quanto il sistema di asciugatura e il controllo della tensione limitino nella pratica la produzione. Richiedi anche la lunghezza del tunnel di asciugatura, le temperature massime della zona e la velocità con cui è possibile cambiare un rullo di verniciatura, poiché il tempo di cambio rullo influisce direttamente sul numero di cambi di prodotto che il tuo team può gestire per turno.
Un prezzo di acquisto più basso può nascondere costi operativi più elevati. Un dosaggio debole dell'adesivo porta a un consumo eccessivo di colla, una capacità di asciugatura limitata costringe a rallentare la velocità della linea e un sistema di tensione di base genera più scarti su film sottili. Su un periodo pluriennale, queste perdite spesso superano i risparmi iniziali, soprattutto per gli impianti che operano su più turni.
| Fonte di costo | Basso-Price Machine | Macchina ben specificata |
|---|---|---|
| Consumo di adesivo | Più in alto variance | Controllato e ripetibile |
| Velocità della linea | Limitato dall'essiccazione | Adeguato alla capacità di asciugatura |
| Tasso di rifiuto su film sottili | Più in alto | Bassoer with closed-loop tension |
| Tempo di cambio | Più a lungo | Più corto con rulli a cambio rapido |
Una plastificatrice a secco di alta qualità a base solvente bilancia tre cose contemporaneamente: precisione del rivestimento, efficienza di asciugatura e tensione stabile. Quando uno di questi è debole, gli altri non riescono a compensarlo completamente e il risultato si manifesta con spreco di colla, linee più lente o rotoli scartati. La valutazione delle cinque funzioni qui descritte ti offre un quadro pratico per confrontare le configurazioni e capire dove va effettivamente il tuo investimento.
Pronti a calcolare il rendimento per la vostra specifica struttura di imballaggio?
Condividi la combinazione di substrati, la velocità target e i requisiti di sicurezza dei solventi e i nostri ingegneri ti consiglieranno una configurazione e forniranno un preventivo dettagliato entro 24 ore. Esplora la gamma completa di plastificatrici per confrontare le opzioni.
Il prezzo finale per una plastificatrice a secco a base solvente dipende dalla larghezza di lavoro, dal design del sistema di asciugatura e dal pacchetto di sicurezza. Richiedi un preventivo personalizzato anziché affidarti ad un listino generico, poiché la giusta configurazione per una linea da 1050 mm può differire sostanzialmente da quella per una linea da 1600 mm.
I sistemi a base solvente utilizzano un adesivo disciolto in un solvente volatile, che evapora nel tunnel di essiccazione. Questo percorso è ampiamente utilizzato laddove sono necessarie elevata forza di adesione, resistenza al calore e forte resistenza chimica. I sistemi senza solventi evitano completamente le emissioni di solventi, ma possono avere limiti prestazionali diversi per determinati requisiti di sterilizzazione o barriera.
I limiti accettabili dipendono dal mercato di riferimento, dagli alimenti confezionati e dalle normative applicabili. I produttori in genere confermano i livelli di solvente residuo attraverso test di laboratorio e allineano i parametri di essiccazione con tali obiettivi. Collaborare con il laboratorio di imballaggio e il consulente normativo è il modo più affidabile per definire una specifica.
I film sottili hanno una bassa rigidità e reagiscono rapidamente ai cambiamenti nella forza di trazione. Il controllo a circuito chiuso misura continuamente la tensione e regola la coppia motrice, riducendo così allungamenti, grinze e rotture del nastro. Il vantaggio è più evidente su substrati sottili, sensibili al calore o metallizzati.
Dipende dal consumo di solvente, dalle ore di funzionamento e dalle norme locali sulle emissioni. Per operazioni piccole o intermittenti spesso risulta sufficiente uno scarico di base con un'attenta gestione dei solventi. Un'unità di recupero solitamente ha più senso quando l'uso di solventi è elevato e funziona tutto l'anno.
Prepara i substrati target e i relativi spessori, le strutture laminate da eseguire, la velocità della linea richiesta, la larghezza di lavoro, la classificazione ignifuga della sala di installazione ed eventuali requisiti di sterilizzazione o certificazione. Un brief completo consente al fornitore di consigliare una configurazione che corrisponde alla tua produzione effettiva.
Contattaci
Prodotti consigliati

Unendo le mani con Huitong
Personalizza la tua soluzione di attrezzature per imballaggio flessibile
Informati ora
Prodotti
contattaci

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: N. 429 Xizhang Road, città di Gushan, città di Jiangyin, provincia di Jiangsu, Cina