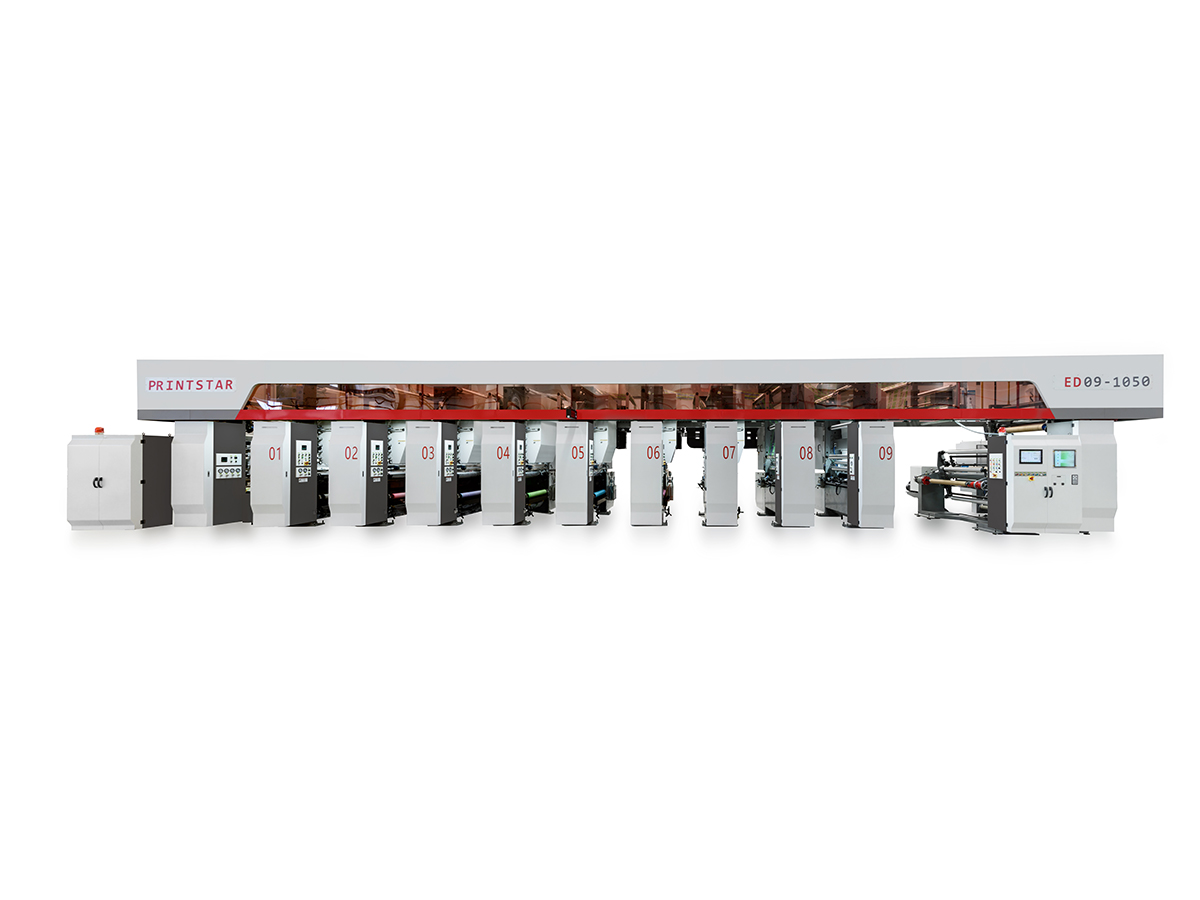
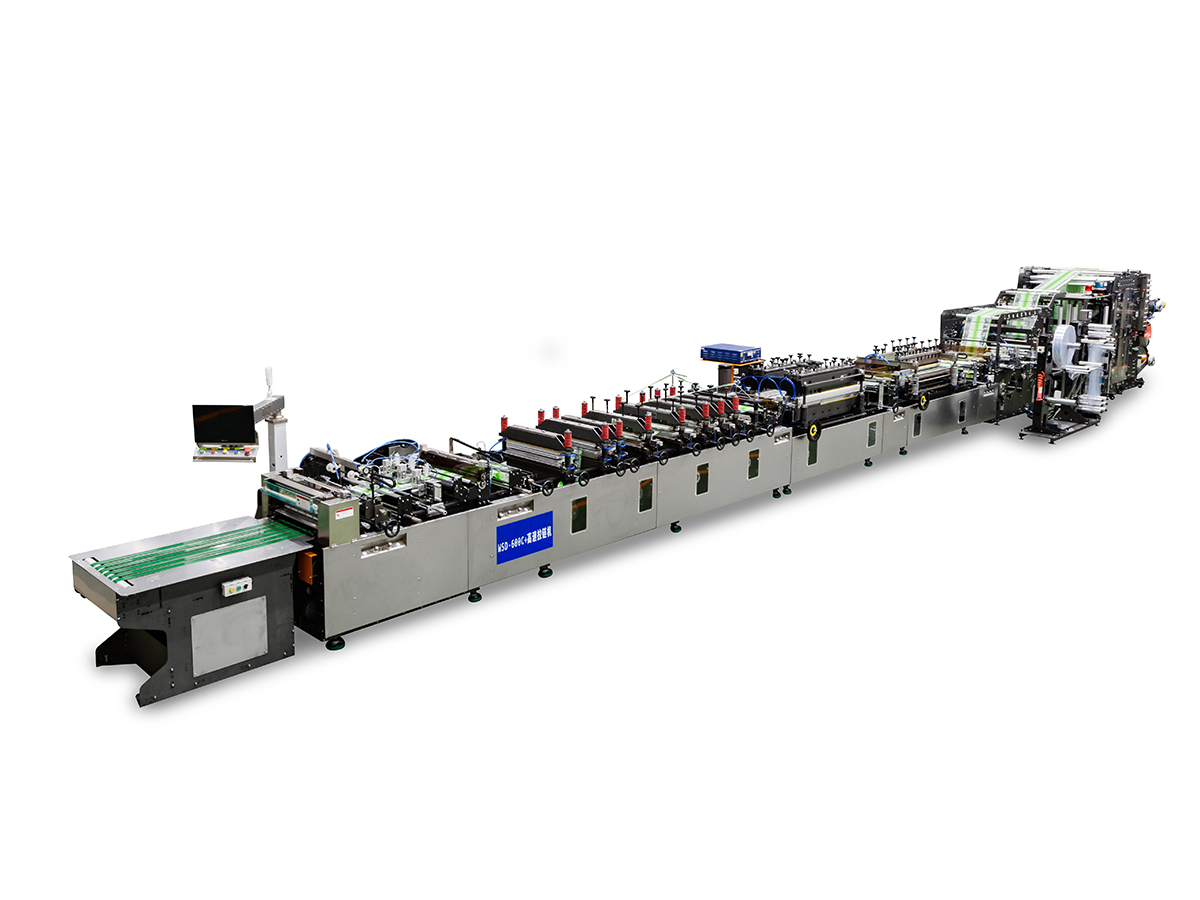
Le prestazioni di barriera degli imballaggi alimentari flessibili sono generalmente attribuite alla selezione dei materiali. EVOH, PVDC, fogli di alluminio e film metallizzati dominano le discussioni tecniche. Tuttavia, due convertitori possono utilizzare la stessa struttura di film barriera su macchine diverse e ottenere risultati di velocità di trasmissione dell'ossigeno e di vapore acqueo notevolmente diversi. Il materiale fornisce il potenziale. L’attrezzatura decide quanto di quel potenziale viene effettivamente erogato.
Questo divario tra specifiche e realtà è dove ottimizzazione delle attrezzature per il confezionamento degli alimenti diventa una strategia di performance barriera. Le deviazioni del processo possono danneggiare gli strati barriera, creare irregolarità nel rivestimento e introdurre difetti nell'interfaccia di laminazione. Nessuno di questi problemi appare sulla scheda tecnica della resina. Tutti riducono la durata di conservazione.
Approfondimento chiave: I detriti e le particelle sulla superficie del substrato possono creare difetti stenopeici. In questi punti, lo strato barriera potrebbe mancare completamente e le prestazioni della barriera ai gas diminuiscono drasticamente anche quando le specifiche della pellicola sembrano corrette sulla carta.
La testa di coestrusione è il primo luogo in cui le prestazioni della barriera sono protette o compromesse. La precisione del controllo della distribuzione degli strati determina se uno strato barriera in EVOH o PA forma una barriera continua e priva di difetti. Se i canali dello stampo distribuiscono la fusione in modo non uniforme, lo strato barriera sviluppa punti sottili. Quei punti sottili diventano percorsi preferenziali per l’ossigeno e l’umidità.
Il design della vite deve inoltre corrispondere alla finestra di lavorazione delle diverse resine barriera. PA, EVOH e PVdC hanno ciascuno intervalli ristretti di stabilità termica. Un eccessivo riscaldamento di taglio o una scarsa miscelazione possono degradare la resina barriera o causare fluttuazioni di spessore. Un design dedicato della vite che gestisce qualsiasi cosa, dalle resine di base alle resine tecniche speciali senza sostituzione, offre ai trasformatori un vantaggio pratico: meno rischi di cambio e una qualità dello strato barriera più uniforme.
L'uniformità del rivestimento della laminazione senza solventi influisce direttamente sulla forza del legame tra gli strati. Un'interfaccia scarsamente collegata diventa un canale per l'umidità e l'ossigeno. Anche le aree microscopiche non legate possono consentire la migrazione del gas lungo l’interfaccia, aggirando completamente lo strato barriera.
È stato dimostrato che il rivestimento rotocalco inverso fornisce rivestimenti eccezionalmente uniformi senza fori di spillo, il che è fondamentale per le applicazioni barriera. La differenza tra un rivestimento uniforme e uno con difetti minori non è estetica. È funzionale. Difetti del rivestimento barriera come fori di spillo e crepe, anche quando occupano una percentuale di area molto piccola, possono ridurre significativamente le prestazioni complessive della barriera.
Le deviazioni di temperatura, pressione e tempo della termosaldatura possono produrre sigillature incomplete. Una confezione dotata di un'eccellente pellicola barriera può comunque fallire se la chiusura non è ermetica. Per gli imballaggi contenenti alimenti grassi o umidi, la contaminazione e l'incoerenza dei sigilli sono particolarmente dannose.
I sistemi di controllo della termosaldatura ad alta precisione sono più importanti quando il prodotto è aggressivo o quando la linea di confezionamento funziona ad alta velocità. Un sigillo che sembra visivamente accettabile potrebbe comunque presentare perdite a livello microscopico.
La seguente tabella collega i parametri comuni della macchina ai percorsi di impatto sulle prestazioni della barriera e ai problemi tipici. Ogni riga include anche una breve direzione della soluzione orientata all'attrezzatura.
| Parametro dell'attrezzatura | Percorso di impatto sulla performance della barriera | Problema tipico | Direzione della soluzione dell'attrezzatura |
|---|---|---|---|
| Temperatura di estrusione | Un valore troppo elevato provoca il degrado della resina barriera; troppo basso provoca scarsa plastificazione | EVOH ha una finestra di stabilità termica ristretta | Preciso controllo della temperatura multizona con profili specifici della resina |
| Precisione della distribuzione dello strato dello stampo | Influisce direttamente sull'uniformità dello spessore dello strato barriera | I punti sottili locali diventano punti deboli di permeazione | Regolazione della distanza tra gli stampi e controllo del rapporto degli strati ad alta precisione |
| Laminazione tension control | La fluttuazione della tensione provoca microfessure nello strato barriera | Particolarmente dannoso per film metallizzati e rivestiti | Controllo della tensione a circuito chiuso con feedback del ballerino o della cella di carico |
| Rivestimento weight uniformity | Rivestimento thickness deviation causes barrier performance fluctuation | Principale fonte di difetti stenopeici | Rotocalco inverso o design ottimizzato della testa di rivestimento |
| Precisione dei parametri di termosaldatura | L'integrità della tenuta determina il risultato finale della barriera | Tasso di perdita direttamente collegato alla durata di conservazione | Controllo ad alta precisione della temperatura, della pressione e del tempo di permanenza |
Questi parametri non agiscono in modo isolato. Uno strato barriera sottile dovuto a una cattiva distribuzione della fustella può essere ulteriormente danneggiato dai picchi di tensione durante la laminazione. Un foro stenopeico in un rivestimento può essere mascherato da una buona tenuta durante il test iniziale, ma fallisce dopo lo stoccaggio. Ottimizzare le attrezzature significa controllare l'intera catena, non solo una stazione.
Le prestazioni della barriera non dovrebbero attendere i test del prodotto finito. I sistemi di ispezione in linea dello spessore e del peso del rivestimento possono monitorare l'uniformità dello strato barriera in tempo reale. L'ispezione della trasparenza può identificare difetti del rivestimento come fori di spillo e crepe. Quando questi sistemi sono integrati con un controllo a circuito chiuso, la macchina può regolare i parametri prima che venga prodotto un lotto di materiale non conforme.
La coerenza delle prestazioni della barriera conta più di un singolo valore più alto. Un sistema di gestione delle ricette che consente il richiamo con un solo tocco dei parametri di processo comuni riduce la deriva dei parametri durante i cambi. Ciò garantisce la stabilità della barriera batch-to-batch, che è particolarmente importante per i trasformatori che eseguono più ordini brevi sulla stessa linea.
Le soluzioni barriera sostenibili come i rivestimenti a base biologica e i rivestimenti a base acqua pongono nuove esigenze alle apparecchiature. L'ottimizzazione del sistema di asciugatura è fondamentale per la formazione uniforme del rivestimento a base acqua. La delicata tecnologia di reticolazione mediante radiazione può migliorare la resistenza del film senza danneggiare lo strato barriera EVOH. Le apparecchiature in grado di adattarsi a questi nuovi materiali senza sacrificare l'integrità della barriera offrono ai trasformatori una piattaforma di produzione compatibile con il futuro.
Quando una confezione non supera i test di barriera all'ossigeno o all'umidità, la causa non è sempre la specifica della pellicola. La seguente lista di controllo diagnostico aiuta a risalire al problema nell'apparecchiatura e nella cronologia del processo.
Questo approccio diagnostico riflette una comprensione più profonda della relazione apparecchiatura-barriera. Costruisce inoltre autorità tecnica dimostrando che la prestazione della barriera è un risultato del sistema, non solo una proprietà materiale.
I fattori chiave dell'attrezzatura includono il controllo della temperatura di estrusione, la precisione della distribuzione dello strato dello stampo, la stabilità della tensione di laminazione, l'uniformità del peso del rivestimento e l'accuratezza dei parametri di termosaldatura. Ciascun fattore può proteggere o degradare lo strato barriera durante la produzione.
EVOH ha una finestra di stabilità termica ristretta. Una temperatura troppo elevata provoca un degrado che riduce la funzione barriera. Una temperatura troppo bassa provoca una scarsa plastificazione, portando a uno spessore dello strato non uniforme e potenziali lacune nella barriera.
Il film può essere corretto, ma le deviazioni del processo dell'apparecchiatura possono danneggiare lo strato barriera. Le cause più comuni includono errori di distribuzione dello stampo, microfessure indotte dalla tensione, fori di spillo nel rivestimento e sigillature termiche incomplete. L'esame della cronologia dei parametri di processo è il primo passaggio diagnostico.
SÌ. L'ispezione in linea dello spessore e del rivestimento può rilevare problemi di uniformità e fori di spillo in tempo reale. Il controllo a circuito chiuso regola quindi i parametri prima che vengano prodotti grandi volumi di materiale non conforme.
La gestione delle ricette riduce la deriva dei parametri durante i cambi formato. Quando la stessa struttura di barriera viene utilizzata più volte, impostazioni coerenti della macchina producono prestazioni di barriera costanti, il che è essenziale per la prevedibilità della durata di conservazione.
Le prestazioni di barriera flessibili degli imballaggi alimentari sono il risultato dell'ingegneria del sistema. I materiali forniscono il potenziale. L'attrezzatura determina quanto di quel potenziale viene realizzato. Quando scelgono l'attrezzatura, i trasformatori dovrebbero valutare la capacità di protezione dello strato barriera, la precisione del controllo dei parametri di processo e la stabilità da lotto a lotto.
La domanda pratica è semplice: la tua attrezzatura aiuta o ostacola le prestazioni della tua barriera? La risposta spesso sta nei dettagli del controllo della temperatura, della precisione dello stampo, della stabilità della tensione, dell'uniformità del rivestimento e dell'accuratezza della tenuta.
Contattaci
Prodotti consigliati

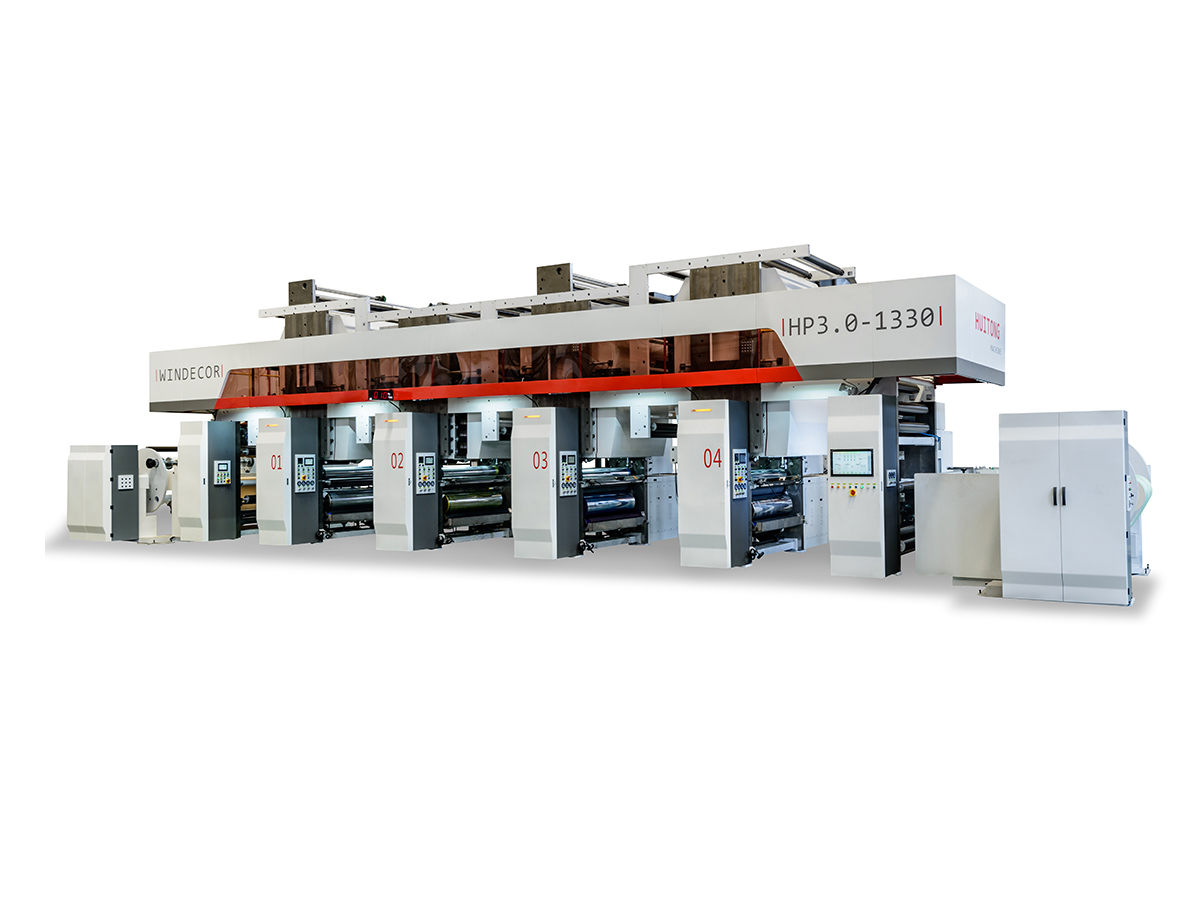
Unendo le mani con Huitong
Personalizza la tua soluzione di attrezzature per imballaggio flessibile
Informati ora
Prodotti
contattaci

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: N. 429 Xizhang Road, città di Gushan, città di Jiangyin, provincia di Jiangsu, Cina