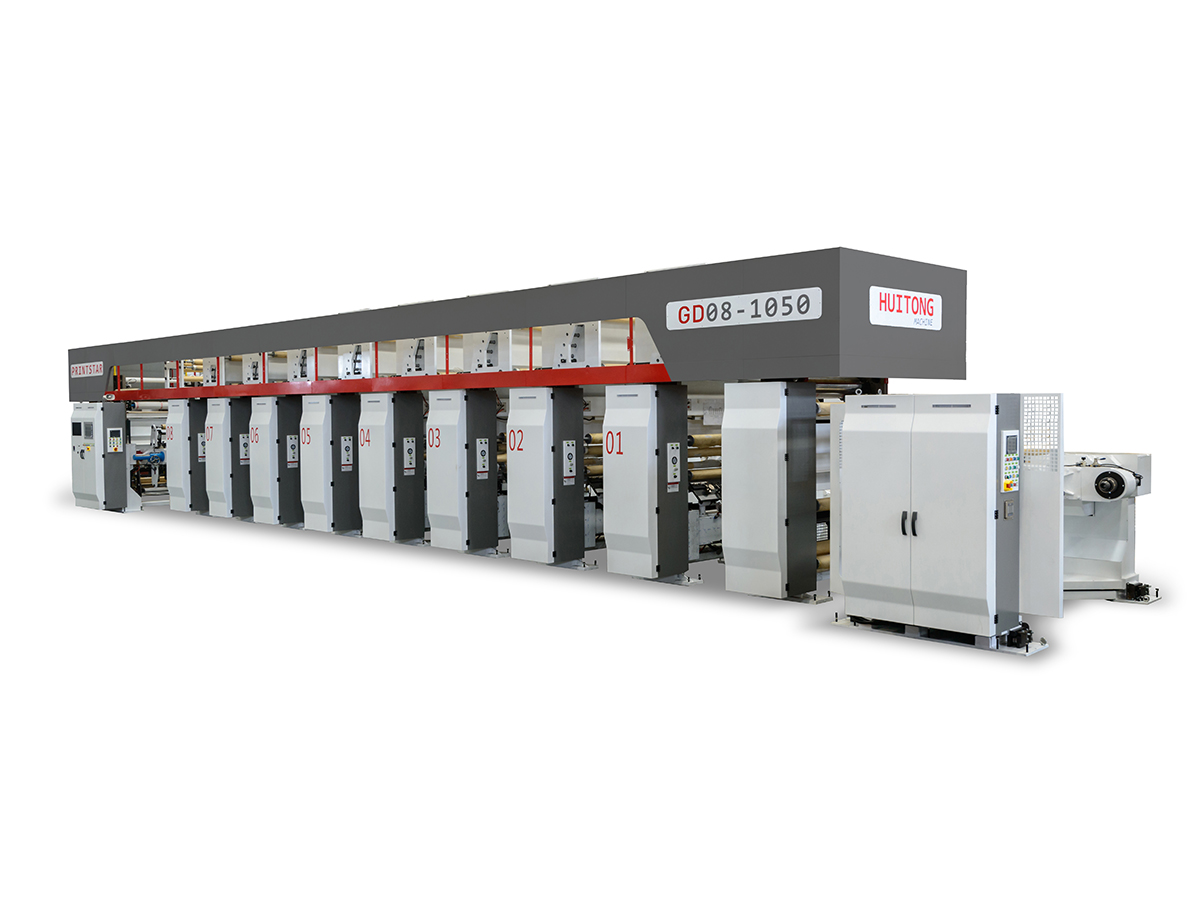
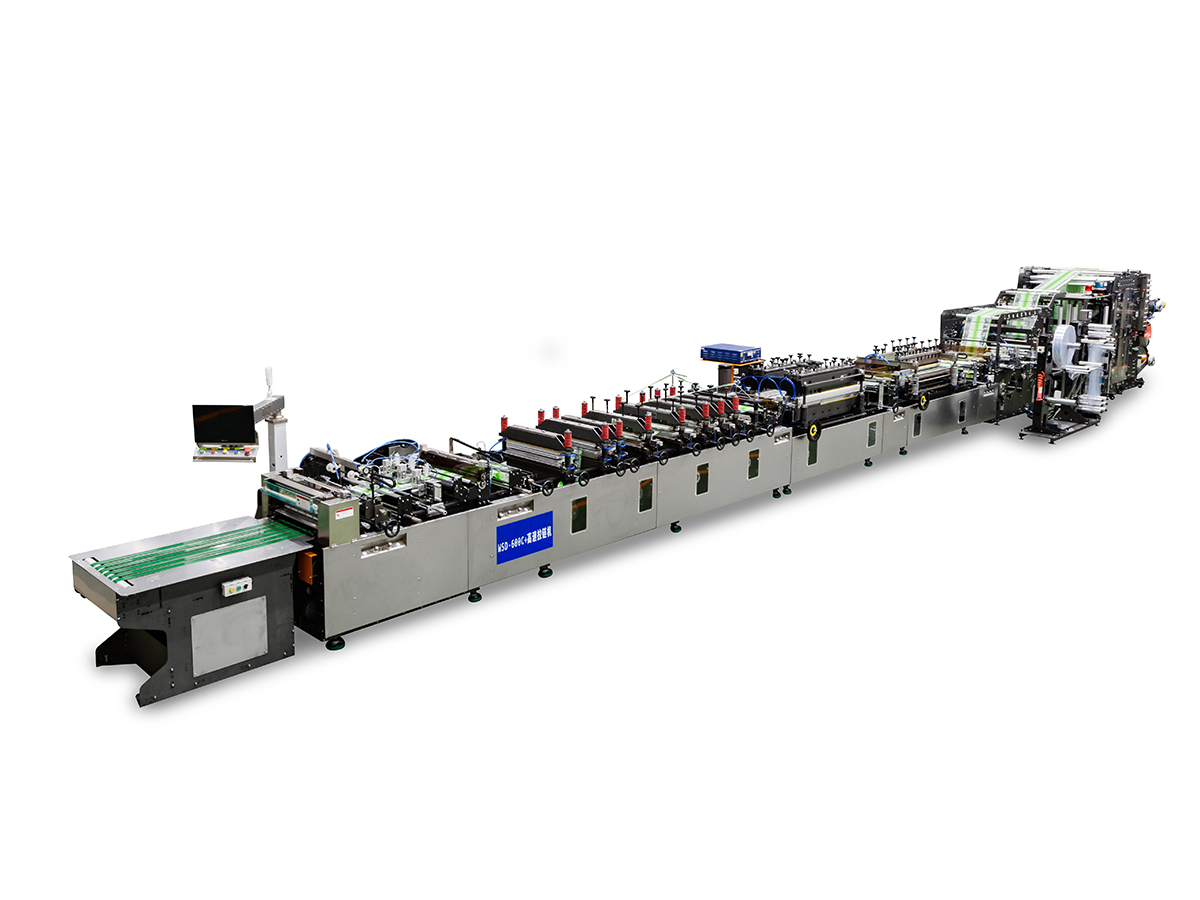
Nella produzione di imballaggi flessibili, due modalità di guasto dominano il panorama dei tempi di inattività non pianificati: separazione prematura dei sigilli e deriva della registrazione. In superficie, questi appaiono come guasti meccanici distinti. In realtà, condividono una base comune: controllo inadeguato della tensione, progressione dell’usura meccanica e deriva dei parametri.
I dati provenienti dall'analisi delle prestazioni delle apparecchiature mostrano che il 60-70% degli arresti imprevisti delle apparecchiature nelle linee di imballaggio flessibile sono riconducibili a quattro modelli di guasto dominanti. Tra questi, l'usura delle ganasce di tenuta, la lettura errata del sensore del segno di registrazione e la deriva della tensione della pellicola occupano le prime tre posizioni. Ognuna di queste cause profonde si manifesta in modo diverso ma deriva dalla stessa carenza di manutenzione fondamentale: riparazione reattiva piuttosto che intervento preventivo.
I guasti alle tenute comportano conseguenze immediate: perdite di prodotto, richiami da parte dei clienti e sanzioni normative. Gli errori di registrazione sono altrettanto costosi e portano al rifiuto dei lotti, all’accumulo di rifiuti e ai reclami dei clienti che intaccano la reputazione del marchio. Eppure entrambi sono del tutto prevenibili attraverso una disciplina di manutenzione strutturata.
Questo articolo presenta a attrezzature per l'imballaggio flessibile quadro di manutenzione progettato per affrontare entrambe le modalità di guasto contemporaneamente, utilizzando un approccio a più livelli: punti di contatto giornalieri, verifiche settimanali e approfondimenti mensili. L’obiettivo è chiaro: intervenire prima che si generino gli scarti, non dopo.
La finestra di manutenzione di maggiore impatto è quella che si verifica ad ogni turno. Questi controlli di routine stabiliscono l'integrità operativa di base che le procedure più complesse non possono ripristinare se non rispettate. Un rituale quotidiano di 15 minuti, eseguito con precisione e documentato rigorosamente, può ridurre i guasti legati alla sigillatura del 30-40% entro il primo mese.
La ganascia sigillante rappresenta l'interfaccia critica finale tra l'attrezzatura e il prodotto. Qualsiasi contaminazione in questa zona compromette direttamente l'integrità della tenuta attraverso un trasferimento di calore e una distribuzione della pressione non uniformi.
Perché questo è importante: Il polimero residuo sulle superfici delle ganasce crea uno strato di isolamento termico. Ciò provoca una "falsa sigillatura": il sigillo appare visivamente completo, ma la resistenza alla trazione è inferiore alle specifiche. Un deposito di 2 mm di residui di polimero può ridurre la pressione di tenuta effettiva del 15-20%, rendendo la tenuta vulnerabile alle perdite in condizioni di normale stress di movimentazione.
La precisione della registrazione dipende interamente dall'affidabilità del sensore. Un segnale letto male si propaga come errore sistematico su interi batch.
Perché questo è importante: L'errata lettura del sensore rappresenta la modalità di errore di registrazione più insidiosa. L'attrezzatura funziona normalmente dal punto di vista meccanico, ma il sistema di controllo riceve dati di posizione errati. Ciò crea una compensazione sistematica che si accumula durante il ciclo di produzione. A differenza degli errori sporadici, la deriva del sensore produce lotti dove ogni singolo prodotto viene compensato dello stesso importo —rendere l'errore invisibile fino all'arrivo dei reclami dei clienti.
Il percorso meccanico della pellicola attraverso l'attrezzatura deve essere privo di ostacoli, pieghe e disallineamenti.
Le procedure settimanali stabiliscono standard quantificabili e impediscono che piccole derive si trasformino in un fallimento catastrofico. Questi controlli richiedono strumenti di precisione e criteri di accettazione documentati.
L'uniformità della pressione di tenuta su tutta la larghezza della ganascia è fondamentale per una qualità di tenuta costante. La deviazione del parallelismo provoca direttamente la distribuzione della pressione differenziale.
Specifica dell'obiettivo: Tolleranza al parallelismo di più o meno 0,05 mm su tutta la larghezza della faccia della tenuta.
Uno scarso parallelismo crea una distribuzione della pressione a "cuneo": compressione eccessiva da un lato, pressione insufficiente dall'altro. Il lato inadeguato produrrà perdite sotto stress test.
La tensione del film è la variabile a monte che influenza contemporaneamente sia la qualità della sigillatura che quella della registrazione. Anche le deviazioni modeste della tensione si traducono in cedimenti a valle.
Parametri chiave:
I dati della ricerca dimostrano che una deviazione della tensione di 2 Newton può produrre un tasso di scarto del 3% a velocità di linea di 110 metri al minuto, il che si traduce in circa 1.800 confezioni difettose all'ora a volumi di produzione tipici.
I test di registrazione settimanali stabiliscono se il sistema di controllo mantiene la precisione o si sposta progressivamente.
Punto critico: gli stessi meccanismi di rifiuto automatico possono fallire. Un braccio di scarto disallineato espellerà il prodotto buono o non riuscirà ad espellere il prodotto difettoso. Ciò crea una "perdita silenziosa di scarti": i prodotti scartati escono dalla linea ma non compaiono mai nei record degli scarti perché il meccanismo di scarto non ha mai funzionato correttamente. Confermare settimanalmente l'allineamento del braccio di scarto.
Le procedure mensili riguardano la fisica più profonda che regola le prestazioni di sigillo e registrazione. Questi interventi richiedono conoscenze tecniche e strumenti di misurazione di precisione.
La qualità della tenuta dipende in modo critico dalla distribuzione uniforme della temperatura su tutta la larghezza della ganascia. I gradienti di temperatura creano una forza di tenuta variabile.
Procedura:
Dati critici: Una temperatura della ganascia di tenuta che è di 8 gradi Celsius inferiore alle specifiche produce perdite garantite. Questo non è un parametro marginale in cui "abbastanza vicino" ha successo. Anche una deviazione di 3-4 gradi riduce significativamente la resistenza della tenuta e, in caso di cicli termici (comuni nella produzione ad alta velocità), diventa catastrofica.
Inoltre, calibrare il controller della temperatura PID per rispondere adeguatamente alle modifiche del setpoint. La risposta lenta consente alla temperatura di spostarsi; una risposta eccessivamente aggressiva provoca oscillazione.
L'accuratezza della registrazione dipende dalla precisa interpretazione del sensore e dalla risposta del compensatore. La base fisica dell'errore di registrazione è l'offset posizionale tra i crocini precedentemente stampati e i crocini appena applicati. I meccanismi di compensazione correggono questo problema regolando la deformazione della pellicola tra le stazioni di stampa: la deformazione positiva ritarda i segni esistenti, la deformazione negativa li fa avanzare. Il ritardo o il superamento della compensazione crea un'ondata di registrazione persistente.
Le lame di taglio e sigillatura sono soggette a continua usura. Le lame smussate o danneggiate non possono svolgere la funzione prevista.
Quando si verificano guasti nonostante la disciplina della manutenzione, la diagnosi sistematica identifica la causa principale e il rimedio appropriato.
La tabella seguente mette in relazione i sintomi osservabili di cedimento della tenuta con le probabili cause profonde e i corrispondenti interventi di manutenzione:
| Sintomo | Probabile causa principale | Azione di manutenzione |
|---|---|---|
| Forza di tenuta incoerente su tutta la larghezza della ganascia | Deviazione del parallelismo della mascella | Calibrazione con spessimetro delle superfici delle ganasce |
| Perdita concentrata nella zona a bassa temperatura | Guasto localizzato dell'elemento riscaldante | Mappatura della temperatura della termocoppia multipunto |
| La guarnizione presenta difetti simili a fori di spillo | Trascinamento di particelle estranee nella zona di tenuta | Ispezionare il sistema di alimentazione del prodotto e la pulizia delle ganasce della tenuta |
| Il bordo della guarnizione presenta fibre tirate o strappate | Temperatura o pressione di tenuta eccessiva | Ridurre i parametri T-V-P in modo incrementale e ripetere il test |
| Sintomo | Probabile causa principale | Azione di manutenzione |
|---|---|---|
| L'errore di registrazione si ripete periodicamente | Eccentricità del rullo guida o usura dei cuscinetti | Misurare l'eccentricità dei rulli; sostituire se supera la tolleranza |
| L'entità dell'errore è correlata alla velocità della linea | Ritardo di controllo del feedback della tensione | Calibrare la risposta del sistema di tensione a circuito chiuso |
| Un colore costantemente compensato | Disallineamento dell'encoder o del sensore su quella stazione | Pulire il sensore; verificare la qualità e il posizionamento del segnale dell'encoder |
| La registrazione si sposta dopo la modifica del prodotto | Parametri della ricetta non completamente caricati o calibrati | Verificare l'accuratezza del richiamo della ricetta HMI; eseguire stampe di prova estese |
La disciplina della manutenzione si traduce direttamente in prestazioni finanziarie. I dati provenienti da impianti di produzione comparabili dimostrano un impatto misurabile:
Il valore di questo attrezzature per l'imballaggio Il quadro di manutenzione non risiede nel controllo in sé, ma nel prevenire i guasti prima che generino scarti. I guasti delle guarnizioni e gli errori di registrazione condividono cause profonde sovrapposte: instabilità della tensione, incoerenza termica e progressione dell'usura meccanica. Una strategia di manutenzione unificata affronta tutti e tre i problemi contemporaneamente.
Inizia adottando questa lista di controllo così com'è, conducendo procedure giornaliere e settimanali con assoluta coerenza per 30 giorni. Documenta ogni ritrovamento. Dopo 30 giorni, analizza i dati e personalizza la lista di controllo per il tuo modello di attrezzatura specifico, materiali di pellicola e ambiente di produzione. Regola gli intervalli di ispezione e le soglie dei parametri in base alla tua linea di base e ai modelli di degrado.
Assegnare una proprietà chiara: designare un responsabile del turno responsabile della qualità della manutenzione giornaliera, un supervisore per gli audit settimanali. Crea un programma di rotazione per la manutenzione approfondita mensile che coinvolge il tuo tecnico più esperto. Tenere brevi riunioni di revisione settimanali per discutere i risultati della manutenzione e le questioni emergenti.
Soprattutto, trattalo come prevenzione, non reazione . L’obiettivo è intervenire prima che si creino rottami, non dopo che si è manifestato il fallimento. Quando la manutenzione diventa una procedura operativa standard anziché una soluzione antincendio di emergenza, l'affidabilità delle apparecchiature e la qualità del prodotto raggiungono livelli che sembrano improbabili per le operazioni che hanno convissuto con guasti cronici.
Le ganasce di tenuta devono essere pulite dopo ogni ciclo di produzione o almeno ogni 4 ore se si utilizza lo stesso prodotto in modo continuo. L'intervallo di pulizia dipende dal tipo di materiale: le pellicole con retro adesivo richiedono una pulizia più frequente rispetto alle pellicole non adesive. Monitorare quotidianamente l'aspetto della mascella; se è visibile un accumulo di residui, aumentare la frequenza della pulizia indipendentemente dagli intervalli programmati. Non lasciare mai che si accumuli più di una sottile pellicola polimerica, poiché ciò riduce direttamente l'efficacia della sigillatura.
Il rischio di perdite di tenuta aumenta significativamente quando la temperatura delle ganasce scende di 3-4 gradi Celsius al di sotto delle specifiche. Con deviazioni di 8 gradi Celsius o più, i tassi di perdita diventano inaccettabili. La stabilità della temperatura è più importante della precisione assoluta: una ganascia che funziona costantemente a 5 gradi sotto il punto di regolazione produrrà comunque sigillature accettabili se rimane stabile, mentre una ganascia che oscilla di più o meno 3 gradi attorno al punto di regolazione creerà una forza di tenuta variabile e tassi di difetto più elevati. Investi in un controllo di qualità della temperatura per mantenere la stabilità entro più o meno 2 gradi Celsius.
La manutenzione mensile completa richiede in genere 2-3 ore, presupponendo che tutte le apparecchiature siano correttamente spente e che gli strumenti siano disponibili. Questa volta include la calibrazione del sistema termico, la verifica del sistema di registrazione, l'ispezione della lama e la documentazione. Distribuire le procedure su due sessioni (una per i sistemi termici, una per i sistemi di registrazione) può ridurre le interruzioni nella programmazione della produzione. Non tentare mai la manutenzione mensile mentre l'apparecchiatura è in funzione o è calda al tatto.
Interrompere immediatamente la produzione ed eseguire il percorso diagnostico dell'errore di registrazione (fare riferimento alla tabella diagnostica). Nella maggior parte dei casi, il problema è dovuto alla contaminazione del sensore o alla deviazione della tensione della pellicola. Inizia pulendo i sensori ottici e verificando la tensione della pellicola. Se l'errore persiste, controllare la qualità del segnale dell'encoder e la risposta del compensatore. Non riprendere la produzione finché l'errore non è costantemente inferiore a 0,5 mm su un campione di prova di 10 sacchetti. L'esecuzione della produzione con errori di registrazione visibili non fa altro che moltiplicare gli scarti e ritardare la correzione delle cause principali.
No. Materiali diversi degradano le apparecchiature a velocità diverse. Le pellicole con retro adesivo, ad esempio, richiedono una pulizia delle ganasce più frequente rispetto alle pellicole non adesive perché i residui di adesivo si accumulano rapidamente. I film più spessi sollecitano i sistemi di tensionamento in modo diverso rispetto ai film sottili. Consulta la documentazione tecnica del tuo fornitore di pellicola per indicazioni specifiche sull'attrezzatura e monitora i tuoi dati sulle prestazioni per ottimizzare gli intervalli. Il programma di manutenzione qui fornito rappresenta i punti di partenza standard del settore; l'attrezzatura e i materiali potrebbero richiedere modifiche in base all'esperienza locale.
Trattare l'attrezzatura come riferimento sconosciuto. Eseguire un ciclo completo di manutenzione giornaliera, documentando ogni rilievo. Fotografa e misura tutti i componenti chiave: parallelismo delle ganasce, spessore della lama, profilo termico, segnali dell'encoder. Questo stabilisce il tuo punto di partenza. Quindi implementare rigorosamente le procedure settimanali e mensili. Entro 30-60 giorni identificherai quali componenti sono sani e quali richiedono attenzione immediata. Dai la priorità alla correzione dei difetti più critici (incoerenza termica, contaminazione del sensore, usura della lama) prima di implementare una manutenzione preventiva completa. La documentazione di base diventa il riferimento per misurare il miglioramento.
Contattaci
Prodotti consigliati

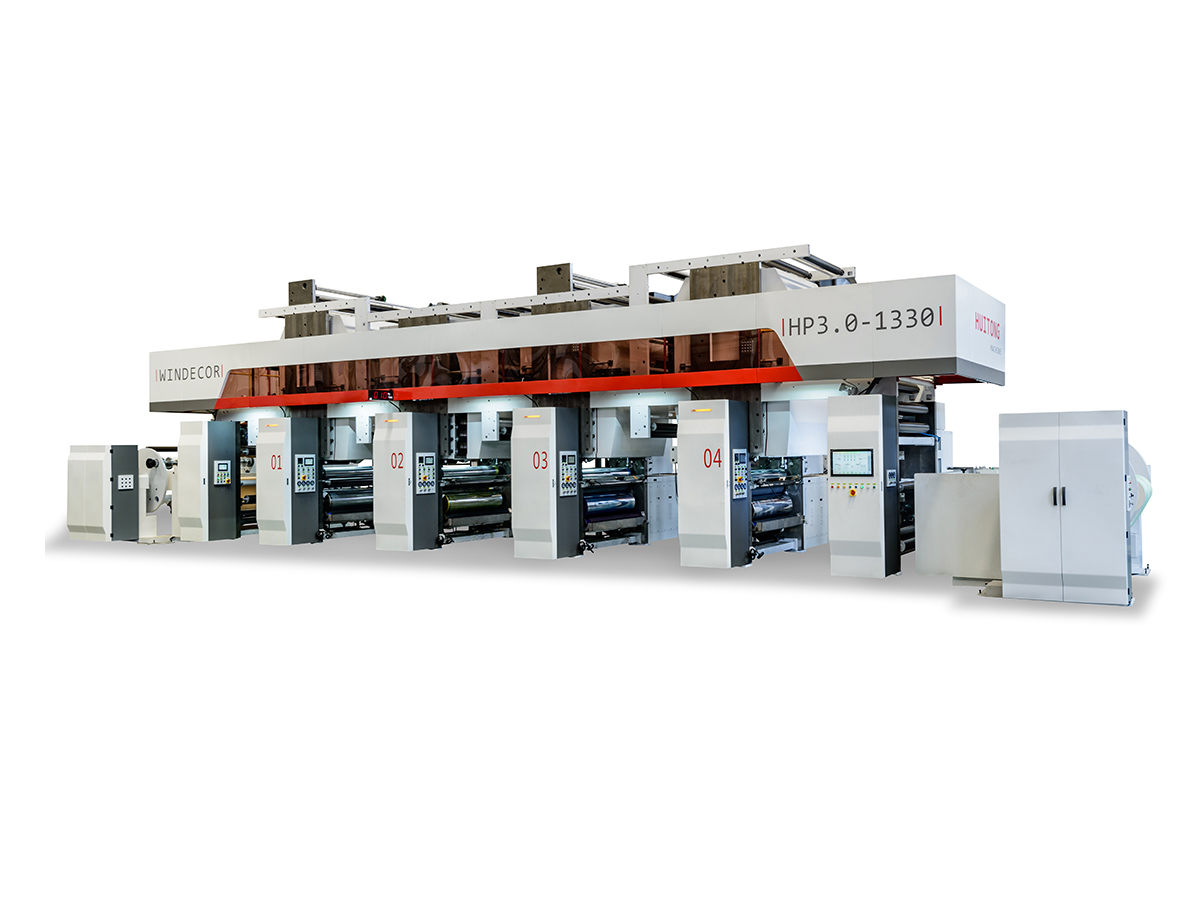
Unendo le mani con Huitong
Personalizza la tua soluzione di attrezzature per imballaggio flessibile
Informati ora
Prodotti
contattaci

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: N. 429 Xizhang Road, città di Gushan, città di Jiangyin, provincia di Jiangsu, Cina